Статья описывает автоматизированную систему управления термообработкой порошка ферросилиция с азотированием для создания защитного нитридного покрытия. Из неё можно узнать состав средств автоматизации ОВЕН, параметры процесса и достигнутый результат — увеличение срока службы ферросилиция не менее чем в 2,2 раза.
- Для защиты гранул ферросилиция от коррозии и истирания применяется термообработка с азотированием, формирующая нитридное покрытие.
- Процесс реализован в электрической печи сопротивления на 5 кВт с двумя нагревателями, двумя термопарами и подачей азота.
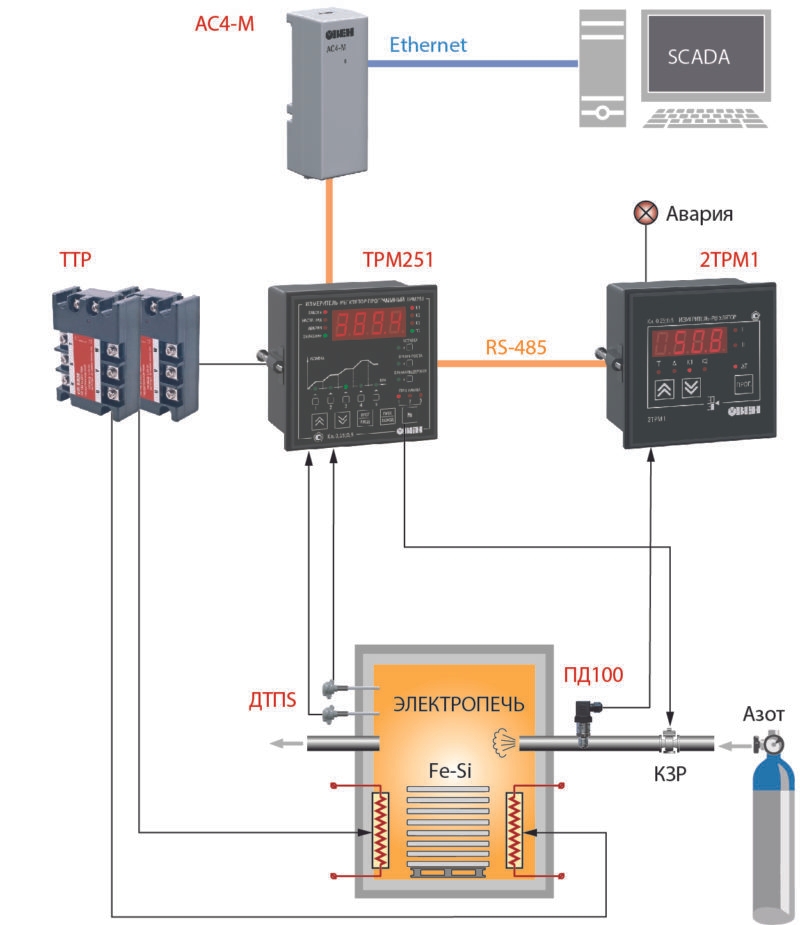
- Управление построено на приборах ОВЕН: ТРМ251, 2ТРМ1, ТТР, датчиках ДТПS и ПД100, преобразователе АС4-М.
- ТРМ251 ведёт пошаговое ПИД-регулирование по трём шагам, включая нагрев со скоростью 10 °С/мин и выдержку при +900…+1200 °С.
- Подача азота открывается при +600 °С для создания избыточного давления 1,1–1,3 атм., а перекрывается при снижении до +300 °С.
- Мониторинг выполняется локально и удалённо через SCADA-систему OWEN Process Manager с отображением температуры, давления и времени.
- ферросилиций
- азотирование
- ТРМ251
- 2ТРМ1
- ДТПS
- ПД100
- OWEN Process Manager
Кому полезно: Инженеры АСУ ТП, занимающиеся автоматизацией высокотемпературных процессов и печей.
- Обучение Российское производство ОВЕН ПД100
- Обучение ПОДКЛЮЧЕНИЕ ОДНОКАНАЛЬНОГО ПРОГРАММНОГО ПИД-РЕГУЛЯТОРА ТРМ251 (ОВЕН) к SCADA TRACE MODE
- Обучение 20 лет с ОВЕН 2ТРМ1 в различных непростых условиях. Опыт компании «Сибстронг». Прибор на owen.ru
Первоисточник: controlengrussia.com
Выжимка составлена редакцией сайта с помощью ИИ по тексту статьи.
Для повышения коррозионной и механической стойкости ферросилиция с формированием защитного покрытия методом азотирования требуется термообработка приблизительно при +1000 °С. Для точной регулировки процесса термообработки спроектирована автоматизированная система управления.
Российские академические институты проводят исследования для поиска технологических решений, применимых в различных производственных сферах. Автоматизация техпроцессов — инструмент создания инновационных перспективных разработок в ключевых областях промышленности, в частности, в алмазодобывающей отрасли существует множество сопутствующих задач, подлежащих автоматизации.
На обогатительных фабриках для обработки алмазосодержащих кимберлитов применяется гранулированный ферросилиций. При взаимодействии с коррозионно-активными элементами водно-воздушной среды происходит окисление и разрушение ферросилиция (Fe-Si), что приводит к увеличению его безвозвратных потерь.
Для достижения устойчивости к коррозионному разрушению и истиранию на поверхности гранул ферросилиция необходимо создать защитную оболочку, предупреждающую разрушение при контакте с активной коррозионной средой. Для этого проводится термообработка с азотированием, что обеспечивает создание на поверхности ферросилиция нитридного покрытия.
Автоматизация процесса термообработки
При создании автоматизированной системы управления был проведен анализ высокотемпературной обработки порошка ферросилиция. Термообработка проводилась в электрической печи сопротивления мощностью 5 кВт с двумя нагревателями, двумя термопарами и системой подачи азота. Нагреватели расположены на боковых стенах печи. Внутрь камеры устанавливается короб (50 л) с поддонами, на которые засыпается порошок Fe-Si. Высота бортов поддонов составляла 2 см, это позволяло варьировать высоту слоя порошка в пределах 0,5–2 см.
При разработке проекта АСУ проводились прицельные эксперименты для получения порошка ферросилиция с заданными свойствами. Систему управления образуют средства автоматизации ОВЕН:
- программный ПИД-регулятор ТРМ251;
- измеритель-регулятор 2ТРМ1;
- твердотельное реле ТТР;
- датчики температуры ДТПS в чехле с резьбовым соединением;
- датчик давления ПД100;
- преобразователь интерфейсов АС4-М.
Функциональная схема управления процессом термообработки показана на рис. 1. Выбор регулятора ТРМ251 обусловлен его функциональными возможностями: интуитивно понятным человеко-машинным интерфейсом, рассчитанным на управление многоступенчатыми температурными режимами в электропечах.
Регулятор ТРМ251 обеспечивает программное пошаговое пропорционально-интегрально-дифференциальное (ПИД) регулирование (три программы по пять шагов). Для термообработки ферросилиция (рис. 2) выбрана программа с тремя шагами. На первом — осуществлялся контролируемый нагрев со скоростью 10 °С/мин. Такая скорость обеспечивает равномерный нагрев с удалением влаги из порошка Fe-Si. Снимая показания с датчиков, ПИД-регулятор корректирует управляющие сигналы (4–20 мА) для тиристорного регулятора, который регулирует мощность каждого нагревательного элемента.
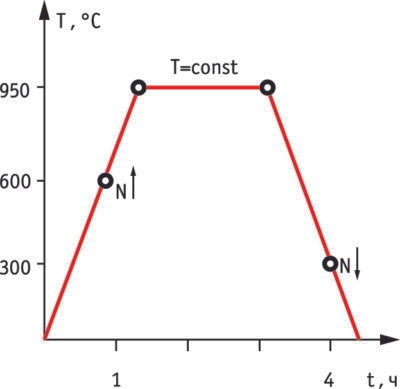
Для получения заданной толщины азотированного слоя необходимо выдерживать порошок при температуре в диапазоне +900…+1200 °С в зависимости от толщины слоя порошка и фракционного состава. Время выдержки определяется исходя из общего времени азотирования порошка ферросилиция, которое варьируется в пределах 1–3 ч. Общее время азотирования должно составлять около 3 ч.
ТРМ251 осуществляет одноканальное регулирование температуры по показаниям основного датчика, подключенного к входу 1. В случае отказа основного датчика автоматически подключается резервный датчик.
После анализа типов термопар были выбраны платинородий-платиновые датчики (ДТПS), которые отличаются стабильностью, высокой точностью и сопротивлением к коррозии в окислительных и нейтральных средах.
В коробе смонтирована система подачи и отвода газа. При достижении температуры +600 °С ТРМ251 замыкает контакты реле и открывает клапан подачи азота для создания внутри короба избыточного давления. Диапазон рабочего давления (1,1–1,3 атм.) определялся тем, что при меньших давлениях не удается заместить воздух азотом и может произойти недопустимое окисление частиц ферросилиция. При большем давлении замедляется скорость нагрева порошка, а также ввиду того, что система проточная, часть азота не успевает прореагировать, что приводит к его нерациональному использованию. После остывания системы ниже +600 °С азот продолжает поступать в камеру, чтобы не допустить возможности окисления порошка. При снижении до +300 °С срабатывает второе реле, и клапан перекрывает подачу азота.
К регулятору 2ТРМ1 подсоединен датчик давления ПД100, который контролирует величину давления азота, и при несоответствии срабатывает сигнализация. Это может произойти, например, когда закончился газ в баллоне.
Печь установлена в производственном корпусе. Для возможности мониторинга процесса термообработки в соседнем помещении размещен компьютер с установленной SCADA-системой OWEN Process Manager. На мнемосхемах отображаются технологические параметры: температура, давление, время протекания процесса. Таким образом реализуется локальная и удаленная система наблюдения.
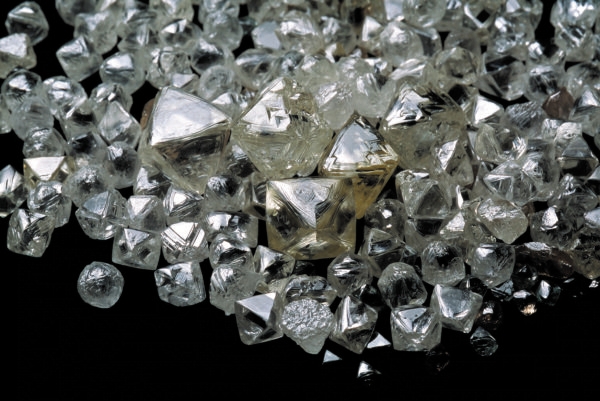
Разработанный алгоритм управления печью позволяет эффективно контролировать процесс термообработки. В результате получен мелкогранулированный ферросилиций со стабильным нитридным покрытием (рис. 3). Установлено, что ферросилиций с защитным покрытием увеличивает срок его полезного использования на обогатительных производствах не менее чем в 2,2 раза.
Источник: https://controlengrussia.com/primeneniya-i-proekty/upravleniya-termoobrabotko/
🔗 Установка управления термообработкой для научных исследований
