Статья разбирает способы уменьшить энергопотребление упаковочных линий за счёт выбора и обслуживания роликовых цепей. Приводятся результаты замеров КПД, эффект от смены шага и опыт IoT-мониторинга износа.
- На разгрузочном транспортере упаковочного автомата сравнили КПД стандартной цепи (аналог ПР-15,875-2270) и цепи DID серии 520H с уплотнительными кольцами X-Ring.
- При одинаковой нагрузке и скорости стандартная цепь показала КПД 92-93%, а вариант с уплотнениями — 95-96%, трение упало на 15-20%, нагрев — на 8-10°C.
- На линии фасовки сыпучих продуктов замена шага 15,875 мм на 12,7 мм с высокопрочными звеньями уменьшила массу метра цепи на 28% и инерционность системы.
- Мощность двигателя снизили с 5.5 кВт до 5,0 кВт, годовое энергопотребление конвейера сократилось на 8%, экономия — свыше 120 кВт•ч в сутки при двухсменной работе.
- Для транспортеров длиной свыше 50 м с цепями ПР-19,05-31,8 внедрён IoT-мониторинг: датчики вибрации и усилия, акселерометры на звеньях, прогноз остаточного ресурса.
- Совокупный эффект от уплотнённых цепей, оптимизации шага и IoT-мониторинга — снижение энергозатрат на 10-15%, простоев на 20%, межсервисный интервал вырос в 1,5 раза, окупаемость менее 18 месяцев.
- цепи роликовые
- DID серии 520H
- X-Ring
- ПР-15,875-2270
- ПР-12,7-1820
- ПР-19,05-31,8
- КПД
Кому полезно: Инженерам АСУ ТП и механикам, обслуживающим упаковочные и конвейерные линии
Первоисточник: controlengrussia.com
Выжимка составлена редакцией сайта с помощью ИИ по тексту статьи.
Современные упаковочные линии требуют максимальной эффективности и энергозатраты становятся ключевым фактором себестоимости. Оптимизация приводных систем, особенно цепных передач, напрямую влияет на общий КПД оборудования. Цепи роликовые традиционно используются в конвейерах и транспортерах, но их выбор и эксплуатация критически важны для минимизации потерь.
Сравнение КПД: цепи DID с уплотнительными кольцами vs. Стандартные аналоги
Эксперимент на разгрузочном транспортере упаковочного автомата показал существенную разницу. При идентичной нагрузке (150 кг/м) и скорости (0,5 м/с) стандартные цепи роликовые (аналог ПР-15,875-2270) демонстрировала КПД 92-93%. Основные потери возникали из-за трения в шарнирах и загрязнения смазки абразивом.
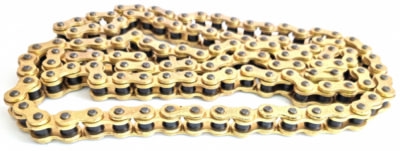
При замене на цепь DID серии 520H с уплотнительными кольцами (X-Ring) КПД возрос до 95-96%. Уплотнения эффективно удерживали пластичную смазку внутри шарнира и блокировали попадание пыли. Это снизило трение на 15-20% и уменьшило нагрев цепи на 8-10°C. Результат подтвержден замерами мощности двигателя до и после модернизации.
Оптимизация шага цепи: экономия энергии через снижение инерционности
Традиционный шаг 15,875 мм (5/8″) часто выбирается «с запасом». На линии фасовки сыпучих продуктов анализ динамических нагрузок выявил избыточную массу цепи. Переход на шаг 12,7 мм (1/2″) с высокопрочными звеньями (аналог ПР-12,7-1820) дал неожиданный эффект.
Масса метра цепи уменьшилась на 28%. Это снизило инерционность системы и нагрузку на привод при пуске и остановках. Мощность электродвигателя (ранее 5.5 кВт) удалось уменьшить до 5,0 кВт без потери производительности. Годовое энергопотребление конвейера сократилось на 8% – экономия составила свыше 120 кВт•ч в сутки при двухсменной работе.
IoT-мониторинг износа: предиктивное обслуживание цепей ПР-19,05-31,8
Длинные транспортеры (свыше 50 м) с цепями типа ПР-19,05-31,8 (шаг 19,05 мм) критичны к равномерности натяжения. Невыявленный износ одного участка ведет к перекосу, росту сопротивления движению и скачкам энергопотребления.
Внедрение системы мониторинга на основе IoT-платформы решает проблему:
- Датчики вибрации и усилия фиксируют нагрузку на ведущую звездочку.
- Акселерометры на звеньях выявляют участки с повышенным трением.
- Алгоритмы анализируют тренд удлинения цепи и прогнозируют остаточный ресурс.
Это позволяет заменять цепи планово, до возникновения аварийных потерь на трение. На линии подачи коробов система предотвратила три незапланированных остатка за год, сохранив стабильный КПД привода на уровне 94%.
Экономический эффект и перспективы
Совокупный эффект от модернизации цепных передач на упаковочной линии (применение уплотненных цепей, оптимизация шага, IoT-мониторинг) дает снижение энергозатрат на 10-15%. Для двигателя мощностью 7,5 кВт это означает экономию до 3000 кВт*ч ежегодно. Дополнительные выгоды – сокращение простоев на 20% и увеличение межсервисного интервала в 1,5 раза. Инвестиции в современные цепи и системы их контроля окупаются менее чем за 18 месяцев, повышая конкурентоспособность производства.
Источник: https://controlengrussia.com/apparatnye-sredstva/rolikovye-cepi
Источник: статья в сообществе ВКонтакте
