Статья описывает заводские приемочные испытания АСУ ТП: их цели, нормативную базу, способы организации стенда, этапы проверки алгоритмов и оформление результатов. Из материала можно взять порядок тестирования от аппаратного слоя до регулирования и правила ведения протокола и журнала замечаний.
- FAT проводят у изготовителя до отправки оборудования заказчику, чтобы подтвердить работу шкафов автоматики и ПО как единой системы.
- В отечественной практике FAT соотносят с предварительными испытаниями по ГОСТ 34.603-92, а главным документом выступает ПМИ.
- Стенд организуют через физические имитаторы, программную модель объекта или форсирование сигналов в памяти контроллера.
- Тестирование алгоритмов идет от простого к сложному: проверка сквозного прохождения сигналов, затем дискретная логика и блокировки, затем контуры регулирования.
- При проверке ПАЗ имитируют отказы датчиков и следят за приоритетом аварийных команд и временными задержками.
- Результаты фиксируют в протоколе заводских испытаний, а несоответствия — в журнале замечаний с категориями А и В.
- FAT
- SAT
- ГОСТ 34.603-92
- Программа и методика испытаний (ПМИ)
- ПЛК
- SCADA
- ПАЗ
- ПИД-регулирование
Кому полезно: Инженерам АСУ ТП, участвующим в приемке шкафов и ПО
- Обучение ПИД-регулирование в SCADA TRACE MODE 7 на примере системы частотного регулирования давления
- Обучение ПИД-регулирование это просто Настройка САР с помощью PID-Expert
- Статья Добрый день! Как правильно настроить ПИД-регулирование температуры на контроллер
Выжимка составлена редакцией сайта с помощью ИИ по тексту статьи.
Заводские приемочные испытания (от англ. FAT — Factory Acceptance Tests) — это ключевой этап верификации АСУ ТП, проводимый на территории изготовителя до отправки оборудования на объект заказчика.
Главная цель FAT-тестов — доказать, что собранные шкафы автоматики и разработанное программное обеспечение функционируют как единая система и полностью соответствуют утвержденному Техническому заданию (ТЗ) и Описанию алгоритмов управления.
Исправление ошибок на этапе FAT обходится в десятки раз дешевле, чем на этапе пусконаладки (SAT), когда объект находится в сотнях километров от разработчиков, а технологический процесс уже запущен.
1. Нормативная база: Что требуют ГОСТы?
В отечественной практике FAT-тесты чаще всего соотносятся со стадией «Предварительные испытания» по ГОСТ 34.603-92. Основным юридическим и техническим документом для проведения этого этапа является Программа и методика испытаний (ПМИ).
Согласно ГОСТам, ПМИ должна содержать:
- Объекты испытаний: конкретные шкафы ПЛК, серверы, АРМ.
- Условия и порядок проведения тестов: схема испытательного стенда.
- Критерии приемки: что считается успешным прохождением теста.
- Конкретные тестовые сценарии: пошаговые инструкции вида «Действие» → «Ожидаемый результат».
2. Организация испытательного стенда
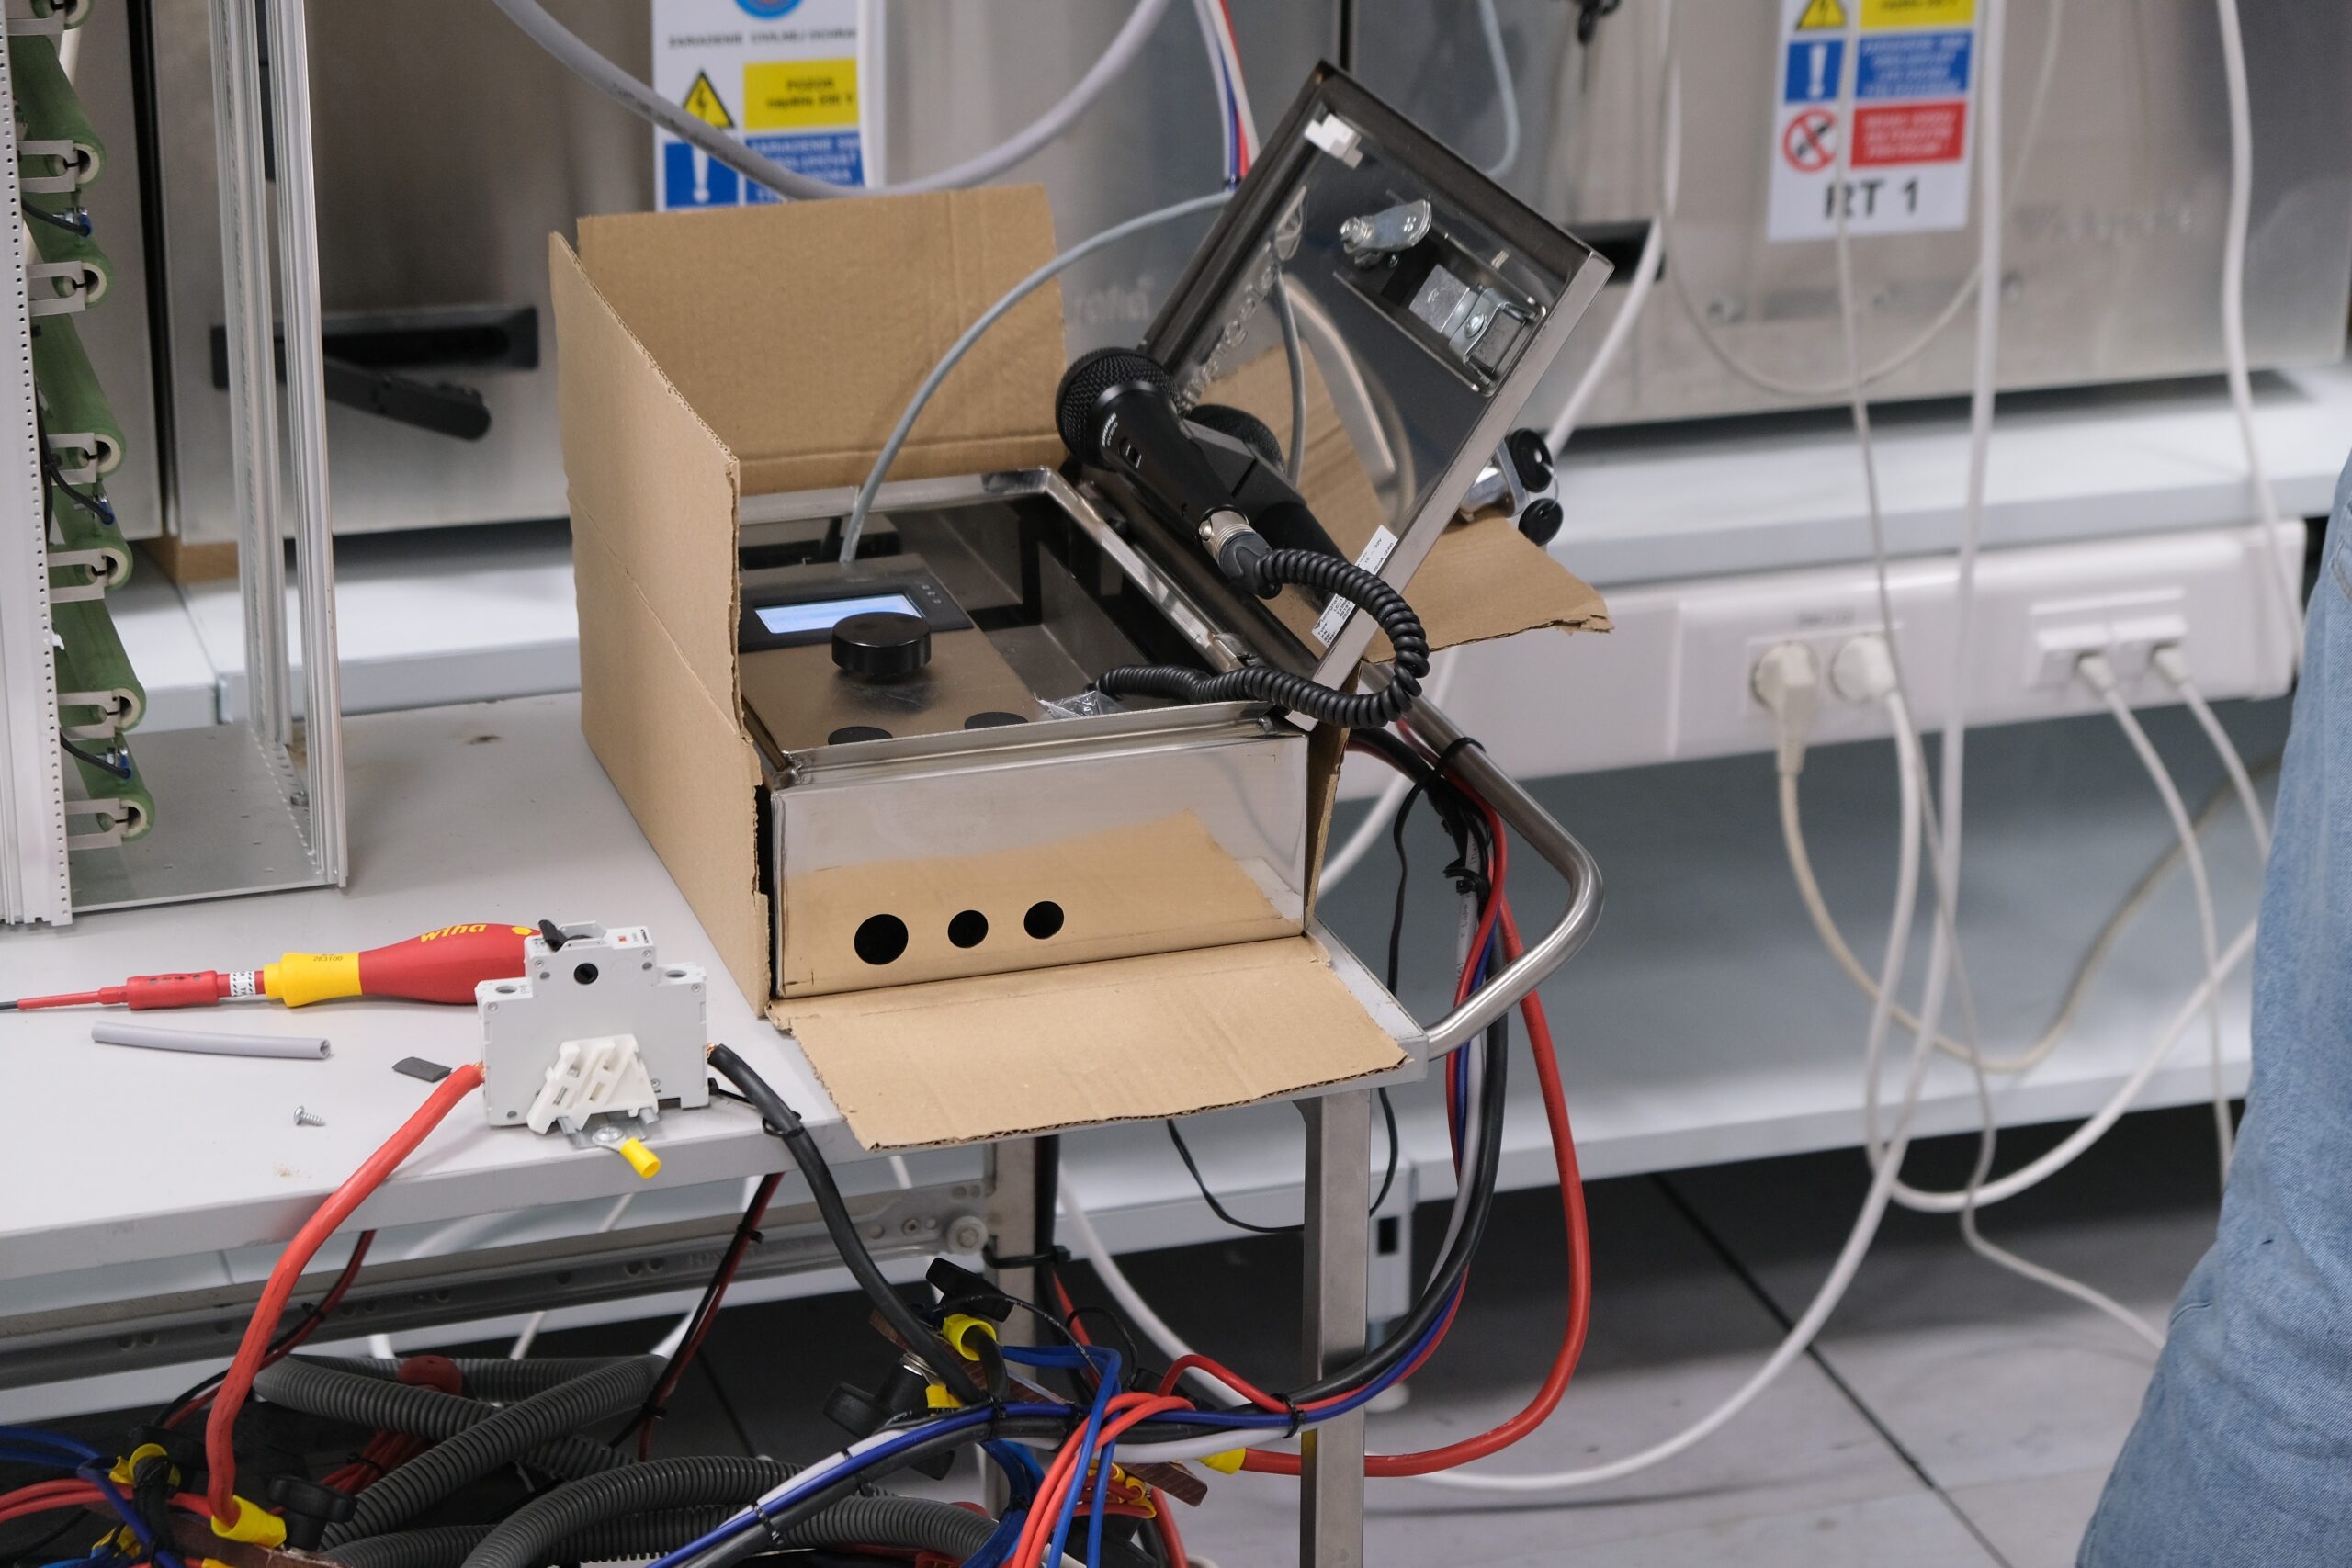
Проверить сложные алгоритмы (например, ПИД-регулирование или многоуровневые противоаварийные блокировки) без подключения к реальным датчикам и задвижкам невозможно. Ю. Н. Федоров выделяет три основных подхода к организации стенда для FAT-тестов:
- Стенд с физическими имитаторами (тумблеры и потенциометры): К входам модулей ПЛК подключаются панели с переключателями (для имитации «сухих контактов» DI) и задатчики тока 4–20 мА (для имитации аналоговых сигналов AI). Метод надежен для небольших систем, но трудоемок для крупных объектов.
- Программная имитация (Математическая модель объекта): В контроллер или смежный компьютер закладывается упрощенная динамическая модель технологического процесса (например, модель наполнения резервуара). ПЛК выдает команду на открытие клапана (DO), а модель автоматически «отвечает» ростом уровня (AI).
- Имитация через интерфейсные карты (Форсирование сигналов): Значения сигналов меняются инженером вручную непосредственно в памяти контроллера через инженерную станцию (функция Force).
3. Ключевые этапы тестирования алгоритмов
При проверке программно-алгоритмической части Федоров рекомендует придерживаться строгого порядка — от простого к сложному.
Этап А. Проверка сквозного прохождения сигналов (I/O Check)
Перед запуском логики проверяется аппаратный слой. Инженер подает сигнал на физическую клемму шкафа и проверяет, отобразился ли он в SCADA-системе, с правильным ли знаком и в нужных ли единицах измерения (например, 12 мА превратились в 8,0 МПа).
Этап Б. Тестирование логики дискретного управления и блокировок
Проверяются алгоритмы пуска/останова агрегатов, переключения режимов (Ручной/Автомат) и шаговые последовательности. Особое внимание уделяется цепочкам аварийных защит (ПАЗ):
- Проверяется приоритет аварийных команд над технологическими.
- Имитируются отказы самих датчиков (обрыв токовой петли, КЗ). Система должна корректно отработать принцип отказобезопасности.
- Проверяются временные задержки (фильтрация ложных срабатываний).
Этап В. Тестирование контуров непрерывного регулирования
На математической модели или имитаторах проверяется реакция ПИД-регуляторов. Оценивается:
- Правильность направления действия регулятора (прямое/обратное).
- Безударность переходов (когда при переключении из ручного режима в автомат исполнительный механизм не делает резких скачков).
- Ограничения выходного сигнала (анти-виндап / anti-windup).
4. Документирование результатов: Протокол FAT
Любой шаг испытаний должен быть зафиксирован. По результатам тестов составляется Протокол заводских испытаний, который подписывается представителями Заказчика и Изготовителя.
Все выявленные несоответствия алгоритмов заносятся в Журнал замечаний (Punch List). Замечания классифицируются по категориям:
- Категория А: Критические ошибки (не работает алгоритм ПАЗ, зависает контроллер). Оборудование не может быть отгружено до их устранения.
- Категория В: Нецелевые замечания (ошибка в тексте на HMI, не тот цвет кнопки). Оборудование может быть отправлено на объект, но дефекты должны быть устранены до начала SAT-тестов.
Заключение
Проведение FAT-испытаний алгоритмов по системной методике Ю. Н. Федорова и стандартам ГОСТ 34 гарантирует, что на строительную площадку прибудет полностью работоспособный комплекс. Это минимизирует риски порчи дорогостоящего технологического оборудования при первом пуске и обеспечивает безопасность будущего производства.
Источник: «Справочник инженера по АСУТП. Проектирование и разработка» Ю. Н. Федоров