Статья описывает концепцию «Темного цеха» — безлюдного производства, его ИТ-ландшафт и архитектуру процессов. Приведены целевая конфигурация систем планирования и исполнения, принципы интеграции и план перехода к автономизированному производству.
- «Темный цех» — набор гибких производственных линий и программно-аппаратных комплексов, работающих автоматически без постоянного присутствия людей.
- ИТ-система многоуровневого планирования включает синхронизированное (MRP) и операционное (SFC) планирование с обратной связью.
- Целевая конфигурация ИТ-систем включает PLM, ERP, APS, MES, WMS, TDM, TMS, ТОиР и систему исполнения (склады, тележки, роботы, станки, контроль качества).
- Управление мастер-данными строится по принципу «система-источник → система-приемник» с передачей 100% данных без ручной корректировки.
- Интеграция выполняется по иерархическому принципу ISA-95 (L1–L4) с обменом сигналами между управляющим и исполнительным контурами.
- Переход к темному цеху требует ревизии мастер-данных, преобразования техпроцессов, адресного учета запасов и поэтапной автоматизации и автономизации.
- Темный цех
- MRP
- SFC
- APS
- MES
- ISA-95
- AGV/AMR
- СПМ
Кому полезно: Инженерам АСУ ТП и специалистам по автоматизации производственных систем
- Статья Исследование российского рынка систем MES и APS
- Статья Применение ISA-95 для Индустрии 4.0
- Статья DN-8032 — высокоскоростной сетевой адаптер Profinet IO RT IRT/MRP с диагностикой обзор учителя Ванга. Odot Automation
Первоисточник: habr.com
Выжимка составлена редакцией сайта с помощью ИИ по тексту статьи.
Темный цех. СПМ. ИТ-ландшафт и архитектура процессов
Федоров К., Питеркин С., Дулатов А., «Райтстеп»
Структура и составляющие части Темного цеха
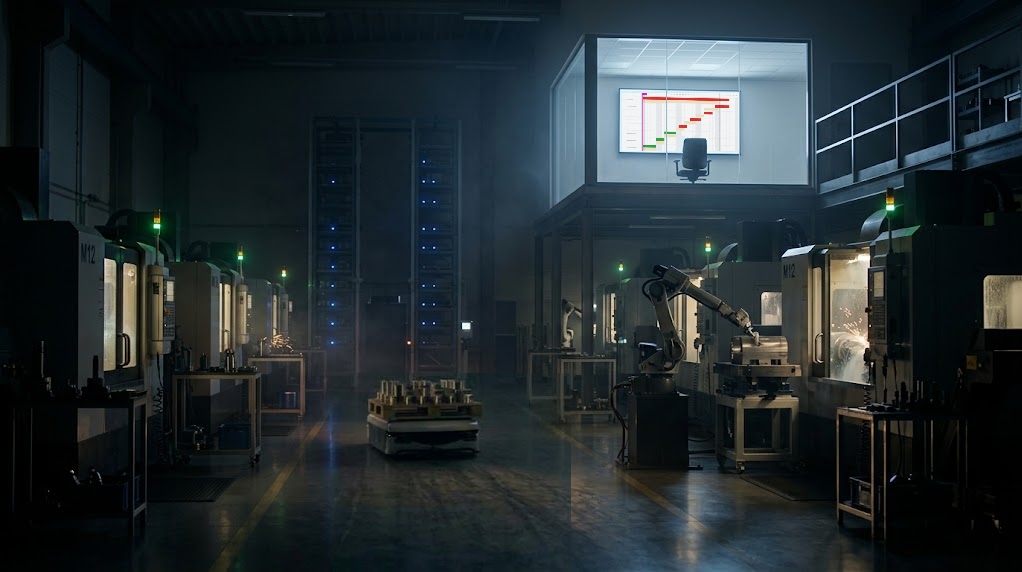
«Темный цех» (безлюдное производство) – набор оборудования (гибких производственных линий/ячеек (ГПЯ)) и программно-аппаратных комплексов (ПАК), работающих полностью в автоматическом режиме без постоянного присутствия людей.
С основной задачей – повысить эффективность производства. За счет:
- сведения к минимуму/исключению человеческого фактора;
- бесперебойного функционирования 24/7 с максимумом утилизации при заданном плане линий/обрабатывающих центров.
В рамках как мировых, так и «Райтстеп» концепций построения Производственных Систем, «Темный цех» является ультимативной целью, классикой автоматизации и (отказоустойчивой и гибкой) автономизации производства, и логически состоит из следующих частей:
- ИТ-система многоуровневого планирования и управления/учета исполнения, с обратной связью,
- система исполнения.
ИТ-система многоуровневого планирования и управления/учета исполнения, с обратной связью
- ИТ-система многоуровневого Планирования, с обратной связью между уровнями планов.
a. Синхронизированное (среднесрочное, межцеховое/межучастковое) планирование (уровень MRP, в MRP-II концепции), реализуемое через транзакционные функции и объекты ИТ-системы ERP, с «движком» планирования Advanced Planning; полуавтоматическое.
b. Операционное (краткосрочное, внутрицеховое) планирование (уровень SFC), реализуемое через функции и объекты ERP-системы и/или MES-системы, с «движком» планирования Advanced Scheduling; полуавтоматическое, в стремлении к автоматическому.
- ИТ-система управления и учета Исполнения, генерирующая сигналы на старт исполнения и обеспечивающая обратную связь для системы планирования выше, как правило, часть ERP-системы или учетные функции MES-системы.
Комментарии
- В зависимости от конкретных ИТ-систем предприятия, данный цифровой контур может быть представлен как единой «Производственной ERP» (СПМ закрывает контур планирования целиком и «бесшовно»), так и «Учетной ERP» c интеграцией APS- и MES-системами.
- Основные задачи системы Планирования и управления Исполнением:
1) синхронизированное планирование внутренней (и внешней) производственно-логистической цепочки (по крайней мере, до «вход/выход Темного цеха») с распределением мощностей (ресурсов), запасов по всей Цепочке Поставки (ЦП, внутренней и внешней производственно-логистической цепочки),
2) анализ готовности к запуску и запуск – создание Объектов Исполнения (Заказов Поставщикам, Заказов на Перемещение, Заказов кооператорам; Производственные Задания (Заказы) разного вида, в зависимости от индустрии и модели производства – как партии/штуки ДСЕ, так и тактовые графики или кампании), создание Заявок на (поставку) материальные ресурсы «внешним» цехам (если Темный цех — часть большого производства),
3) (продвинутое) планирование (диспетчирование, графикование) Объектов Исполнения, с учетом доступности и возможности производственных и материальных ресурсов,
4) передача сигналов на Систему Исполнения;
5) (пере) планирование, на основании действий с запасами, субъектами и объектами производства, подтверждающими/отказ-сигналами от Системы Исполнения.
Все составляющие
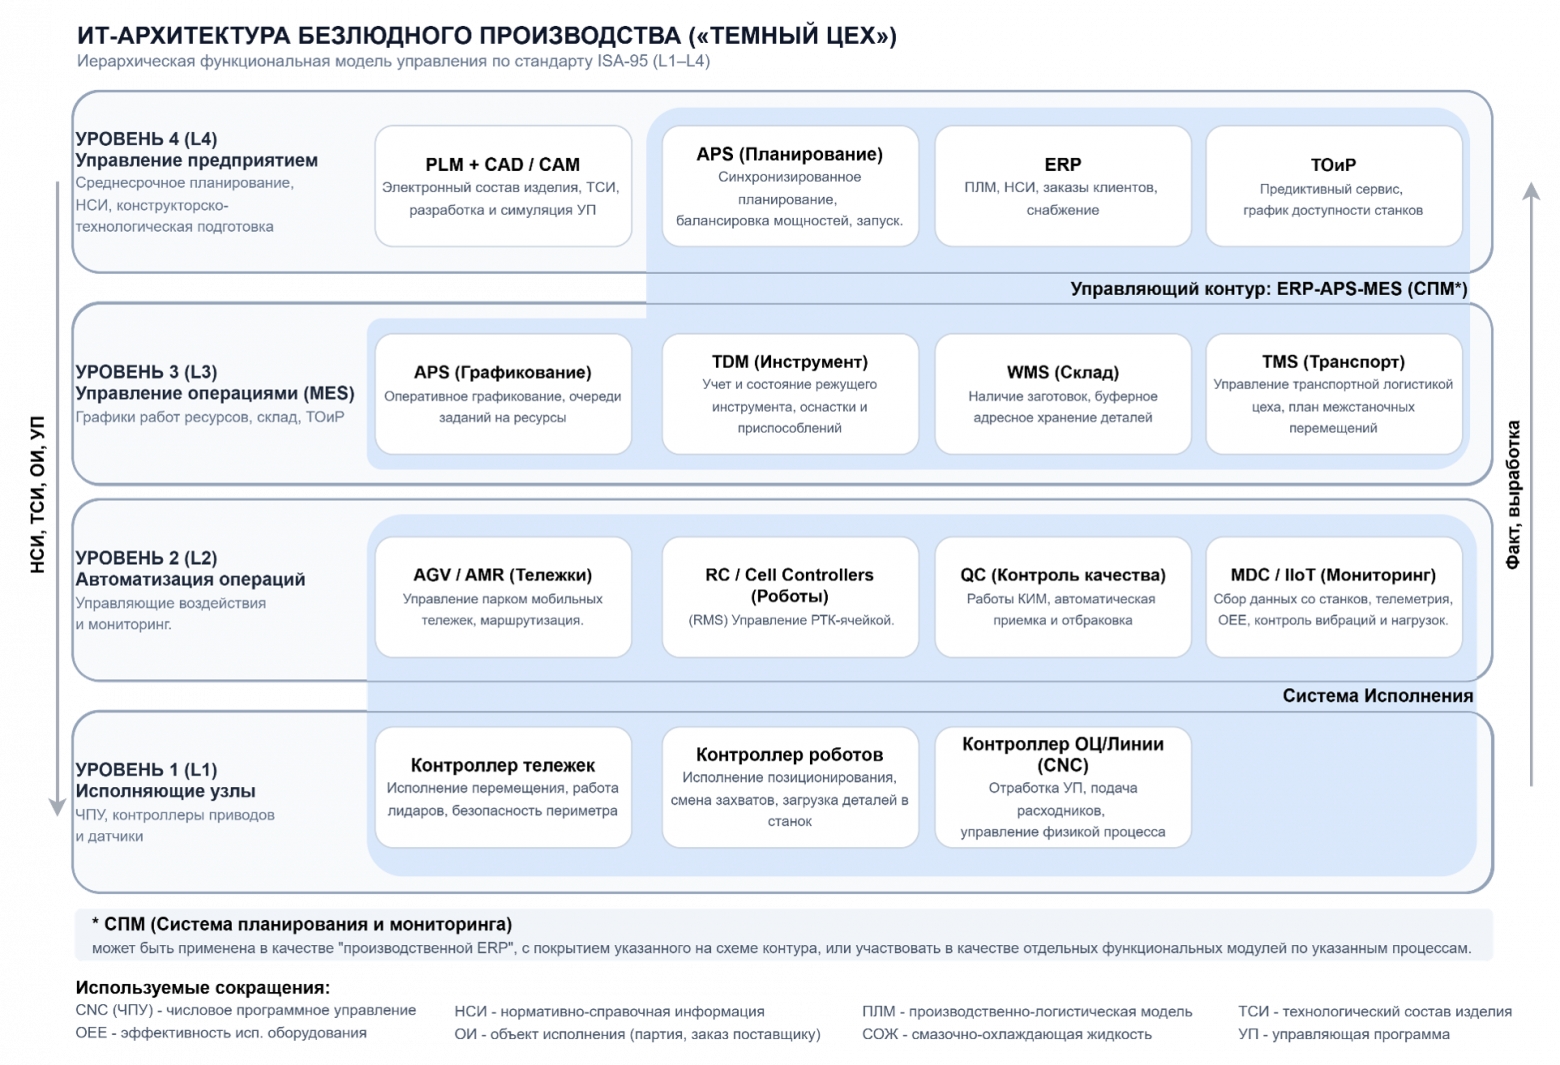
Целевая конфигурация составляющих Системы планирования и управления исполнением следующая.
PLM (Product Lifecycle Management) — ведение конструкторского и технологического составов, хранение 3D-моделей и управляющих программ для станков с ЧПУ.
ERP (Enterprise Resource Planning) — управление спросом, многоуровневое планирование, управление закупками, запасами, расчетом себестоимости и пр. Включая (или в интеграции с):
a. APS (Advanced Planning and Scheduling) — синхронизированное непрерывное позаказное, по группам ресурсов (группам оборудования, бригадам, участкам, …) и материальным ресурсам планирование (в т.ч. с учетом ограничений); с расчетом плана запуска (заказов на исполнение).
b. MES, включая /или в интеграции с:
i. APS (Advanced Planning and Scheduling): построение очередей выполнения операций на ресурсах, с учетом их ограничений; с учетом синхронизации «операций» вспомогательных автоматизированных процессов: работы тележек, роботов и пр. обеспечивающих систем.
ii. WMS (Warehouse Management System) — отслеживание и учет складских запасов, в т.ч. адресно, в т.ч. с учетом параметров (партий и серийных номеров позиций) запасов.
iii. TDM (Tool Data Management) — хранение информации о наличии и оставшемся ресурсе (учет стойкости и выработки) требуемого инструмента и пр. приспособлений.
iv. TMS (Transportation Management System) — автоматизация, планирование и контроль транспортной (микро-) логистики на предприятии.
c. ТОиР (Техобслуживание и ремонты, EAM), в части управления доступностью (графика работы) ресурсов.
Система исполнения
Представляет собой собственно ПАК и ГПЯ, в том числе роботизированные. Состоит из:
a) автоматизированных складов (AS/RS),
b) транспортных тележек (AGV/AMR),
c) роботов-манипуляторов,
d) ГПЯ (линии/ОЦ/CNC станки),
e) устройств контроля качества (внешних — отдельно стоящая КИМ или непосредственно участвующих в процессе обработки с использованием щупов и/или машинного зрения).
Система автоматическая, с ручными действиями оператора, где необходимо; интегрированная с системой учета исполнения. Отвечает:
a) за перемещение/хранение заготовок, оснастки (в том числе собранных для линии паллет с заготовками), и инструмента,
b) за перемещение/хранение готовых изделий и продукции.
Все составляющие (ИТ-системы)
Целевая конфигурация.
- AGV / AMR (управление мобильными транспортными тележками) — перевозки заготовок, готовой продукции, отходов, оснастки между складами и ресурсами.
- RC (Robot Controller) — исполнение команд на установку заготовки, переворот/снятие детали и пр. простые движения в рабочей зоне.
- QC (Quality Control) — проверка геометрических размеров обработанной детали на соответствие требованиям.
- MDC (Machine Data Collection) — сбор фактических данных со стойки ЧПУ и внешних датчиков: состояние ресурса, текущий статус работы оборудования, съем и обработка показателей нагрузки и вибраций при работе и многое другое.
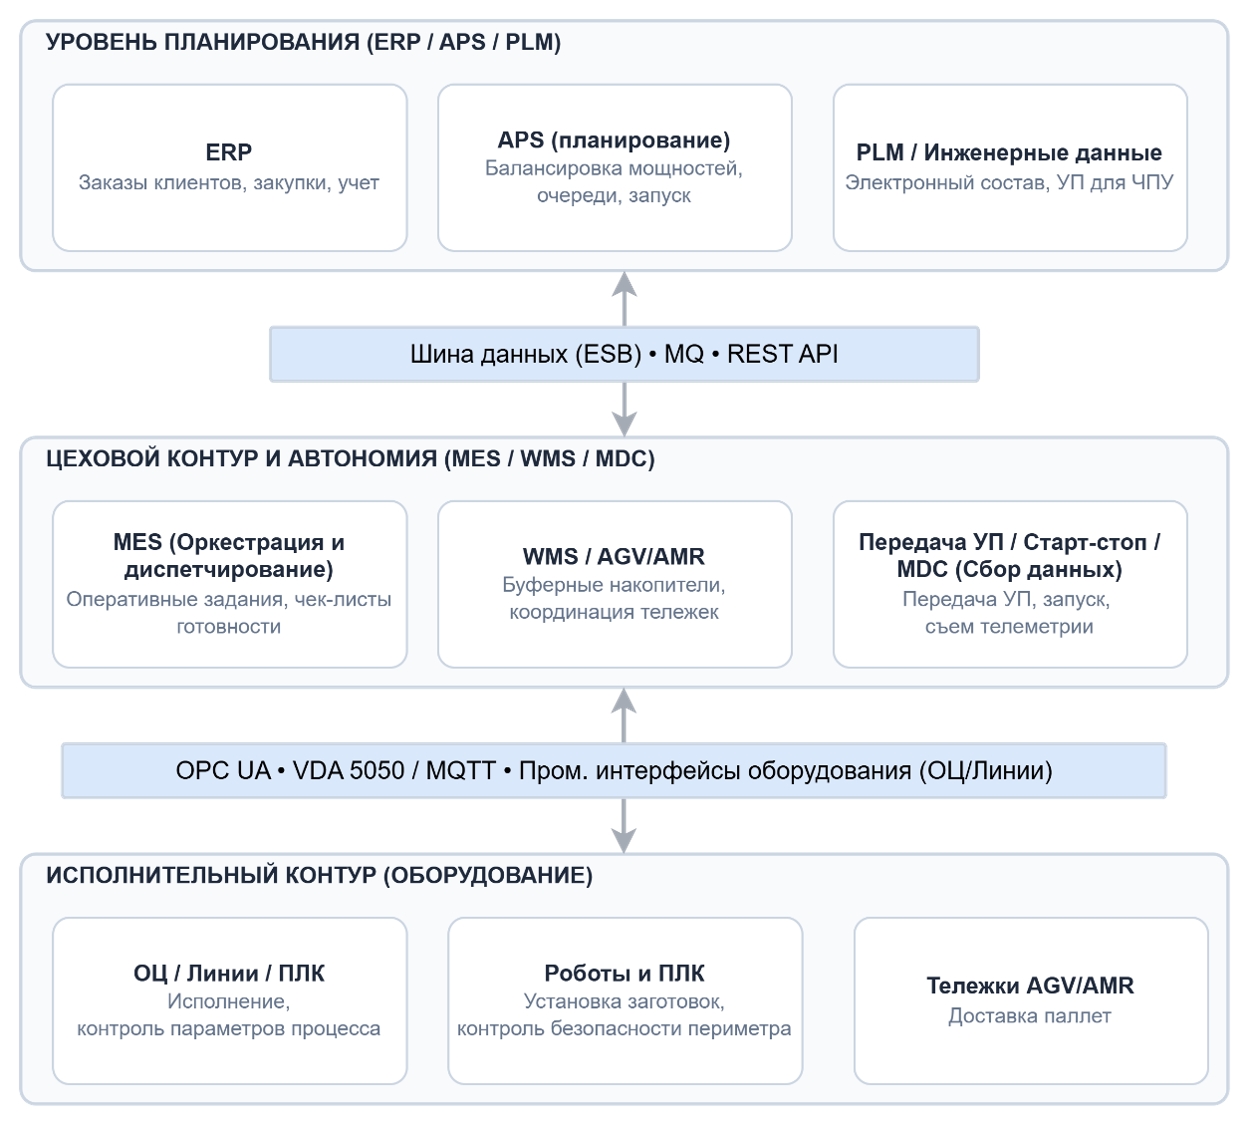
Приведенная выше целевая архитектура Темного цеха представлена на рисунке 1 (стандарт ISA-95). Также указан вариант использования ПО «СПМ». ПАКи (IIoT, PLC и пр.) – не указаны.
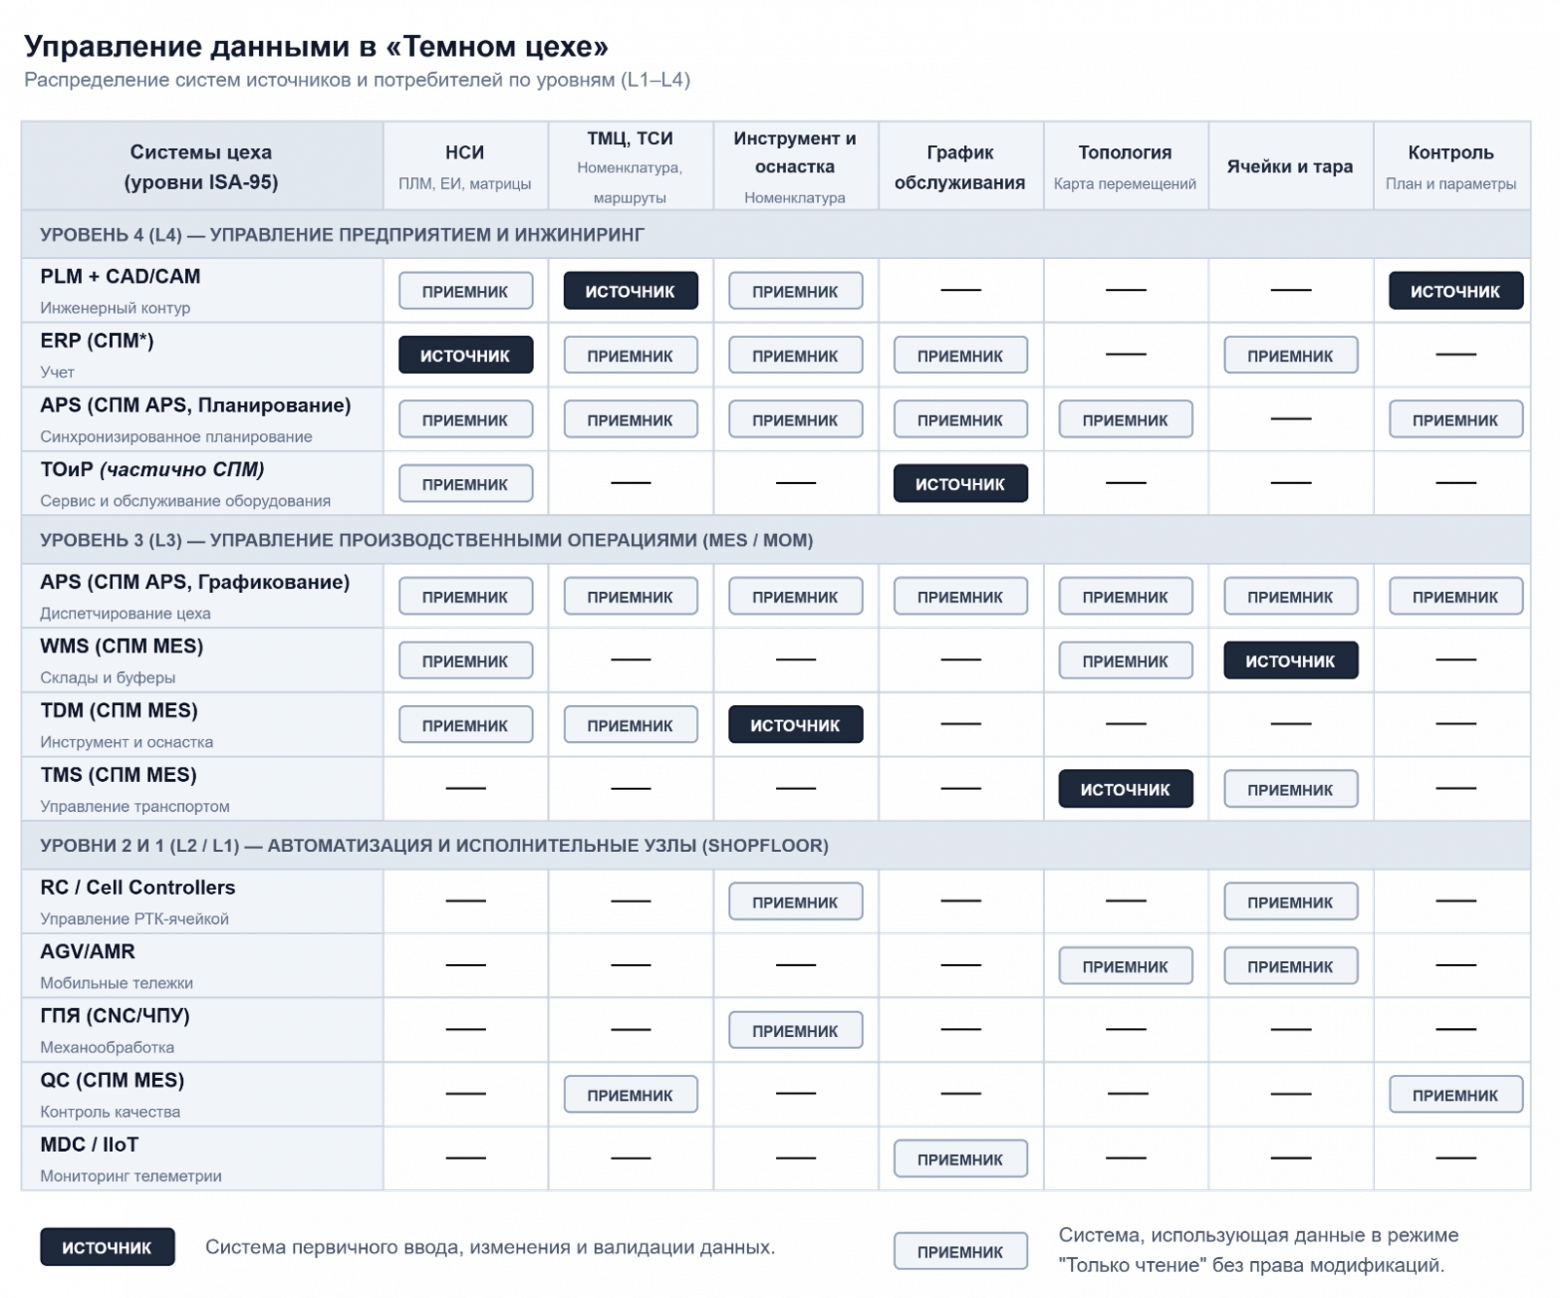
Управление базовыми данными
Концепция управления мастер-данными (система-источник –> система-приемник) для Темного цеха представлена ниже (Рисунок 2).
Очевидно, что в случае использования единой системы, интеграция систем значительно упрощается. В случае разрозненных ИТ-систем должны быть соблюдены следующие ключевые принципы:
1) только одна система может быть мастер-источником информации;
2) 100% мастер-данных передаются интеграцией без ручной корректировки.
Общий алгоритм планирования/исполнения в разрезе логических частей Темного цеха и составляющих ИТ-систем
Планирование и подготовка к исполнению
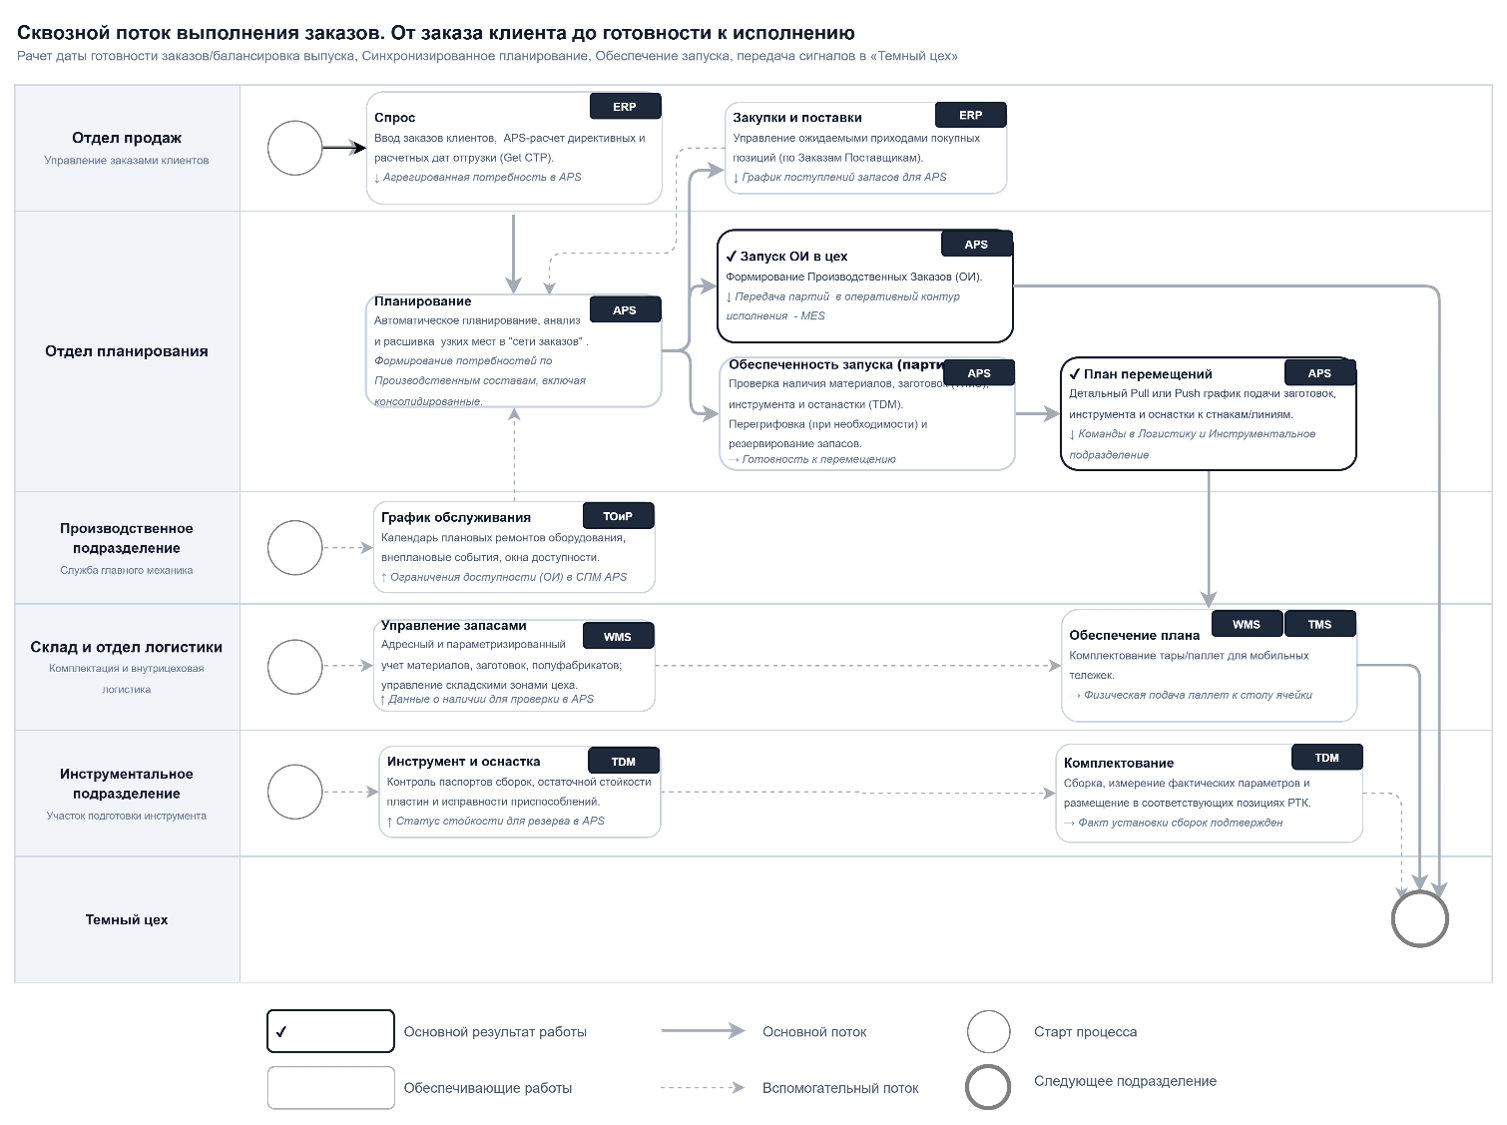
Указанные на рисунке 3 процессы в ИТ системе(-ах) Управляющего контура взаимодействуют с Системами и механизмами Исполнительного контура через следующий набор Управляющих сигналов и Сигналов Обратной связи (Таблица 1).
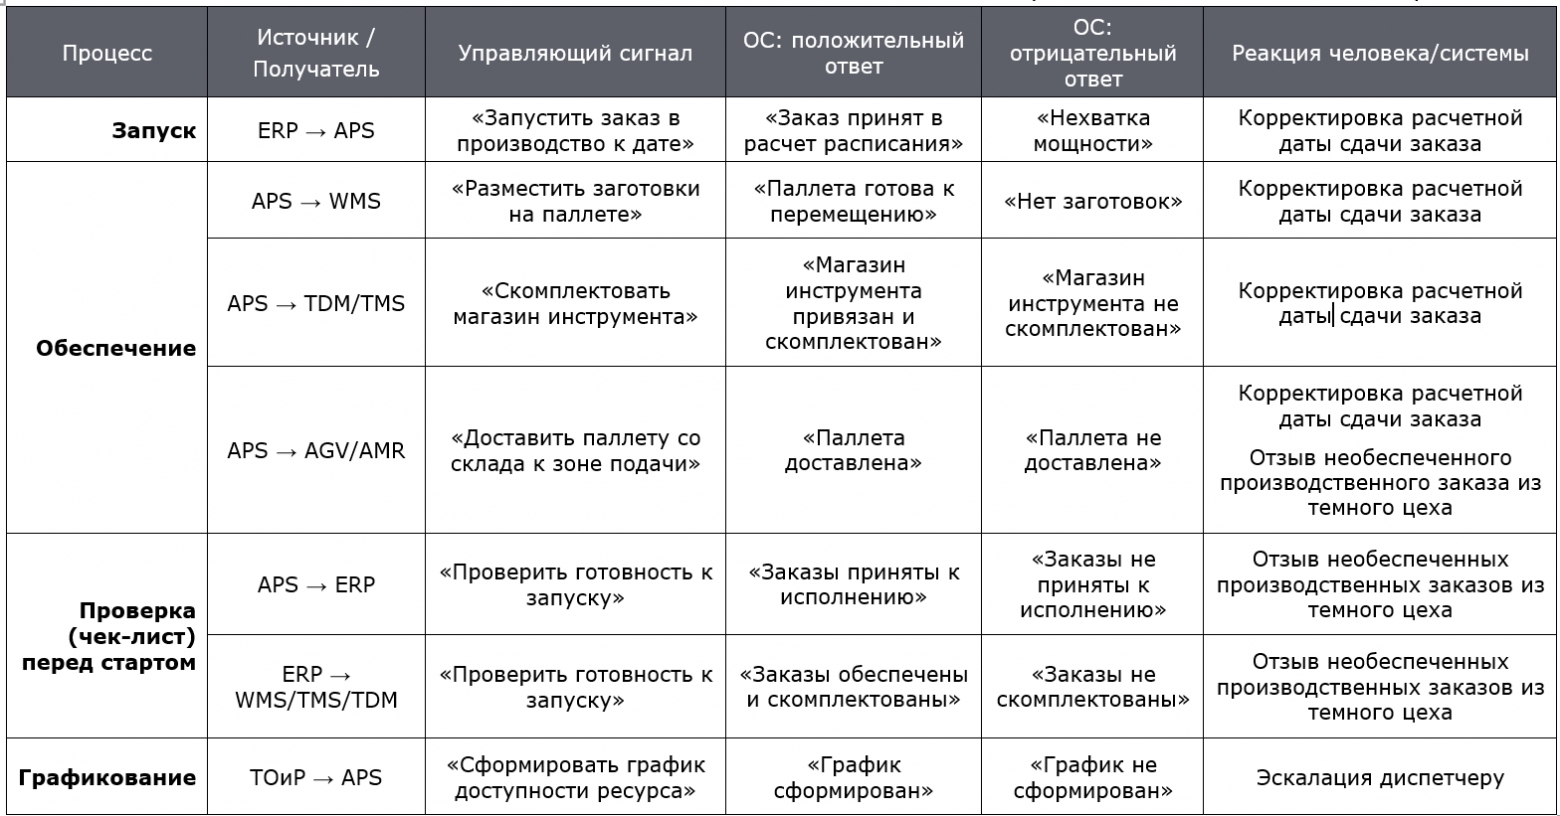
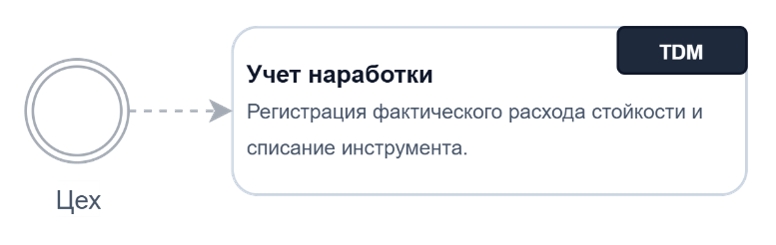
В качестве обратной связи управляющий контур также получает необходимый набор параметров для принятия решений для последующего планирования. Один из примеров таких параметров – учет расхода инструмента/оснастки (Рисунок 4).
Исполнение поступающих Производственных Заданий (Заказов)
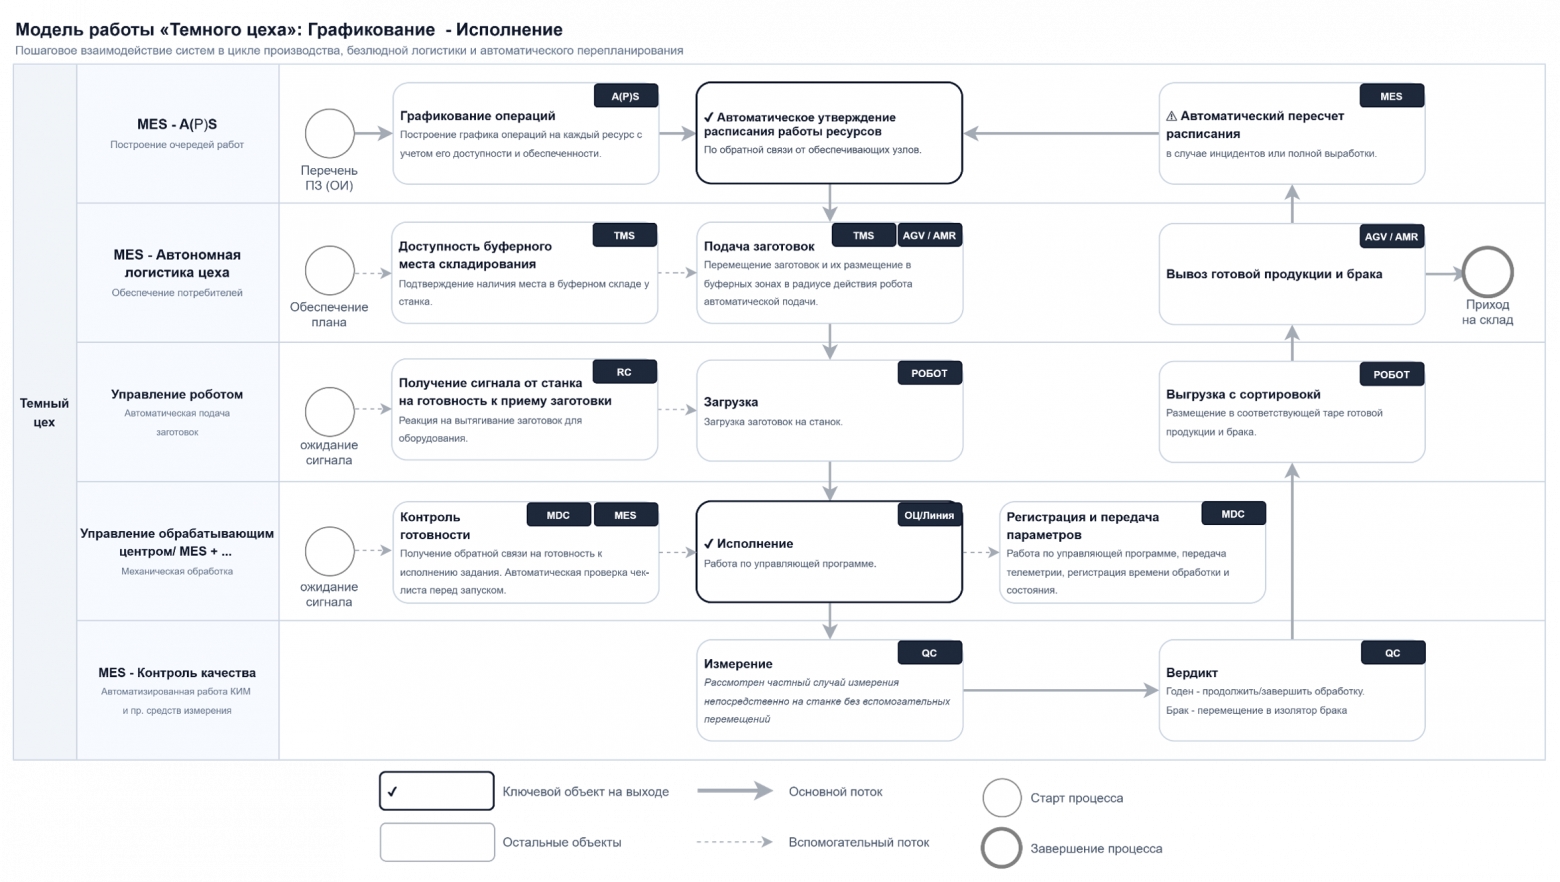
Поступающий на вход темного цеха поток Производственных Заказов автоматически планируется (графикуется) через распределение технологических операций на требуемых ресурсах исполнения (линии, ОЦ/CNC), с резервированием необходимых для исполнения (связанных) ресурсов, среди которых может быть: оснастка, инструмент, фотошаблоны (если применимо), …, места/ячейки перед исполнительными ресурсами. В зависимости от модели производства, операции могут распределяться с учетом сложных правил. Как пример:
1) одновременное выполнение нескольких операций разных ПЗ (гальваника, термичка, плавка, обработка в сборке и др.),
2) выстраивание последовательности операций (групп операций) с учетом параметров ресурсов и производимых изделий (минимизация переналадок через матрицы переналадок, сокращение времени/стоимости переналадок через матрицы переходов),
3) выбор конкретного ресурса (ОЦ) из группы, по параметрам ресурса (старый, новый, точный и др.) и/или в связке с параметрами связанных ресурсов (линия-оснастка, станок-инструмент, ОЦ – оператор (нужной квалификации)) и т.п.
4) учет вероятностного выхода годного после операций,
5) и т.п.
После графикования и проверки готовности к обработке (ОЦ/Линия свободны, настроены, изделие закреплено в оснастке, установлен шаблон, установлен инструмент и т.п.) ИС управляющего контура (MES) подает Управляющий сигнал автоматам исполнения.
В сигналах ОС типа «отказ» по какому-либо параметру/в случае нештатных ситуаций, система блокирует операцию/очередь операций/ресурс и автоматически перераспределяет оставшиеся работы (операции, части операций, по возможности) на другие ресурсы.
При невозможности — информирует оператора (Рисунок 5).
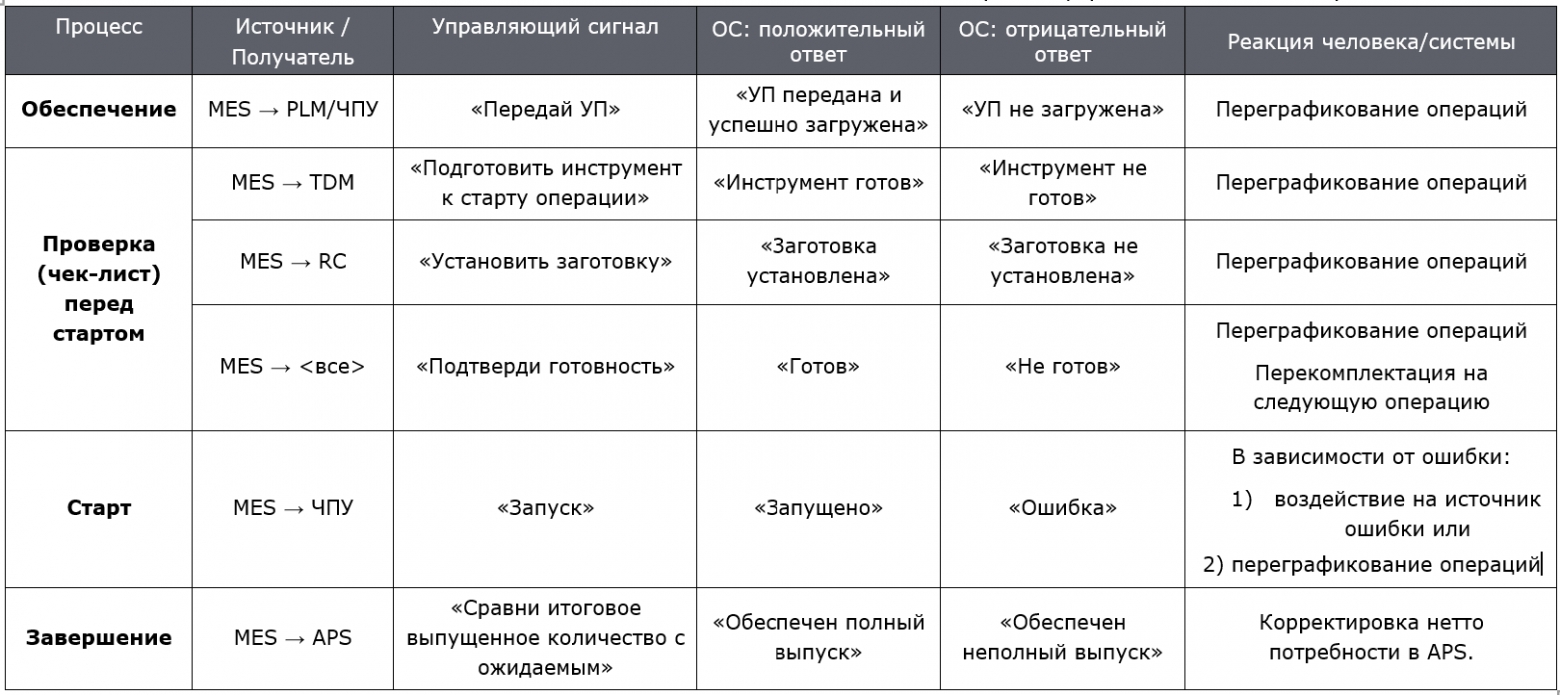
Аналогично взаимодействию Управляющей и Исполнительной подсистем при подготовке производства, управление непосредственно Исполнением также подразумевает двусторонний обмен сигналами с формализованной реакцией на них. Основные УС и Сигналы ОС представлены в таблице 2.
Интеграция: протоколы обмена данными
ИТ-инфраструктура темного цеха строится по иерархическому принципу в соответствии с ISA-95 (L1–L4). По мере спуска от бизнес-уровня к физическому оборудованию (Рисунок 6) снижаются требования к абстракции данных и возрастают требования к детерминированности, скорости отклика и надежности передачи сигналов в реальном времени.
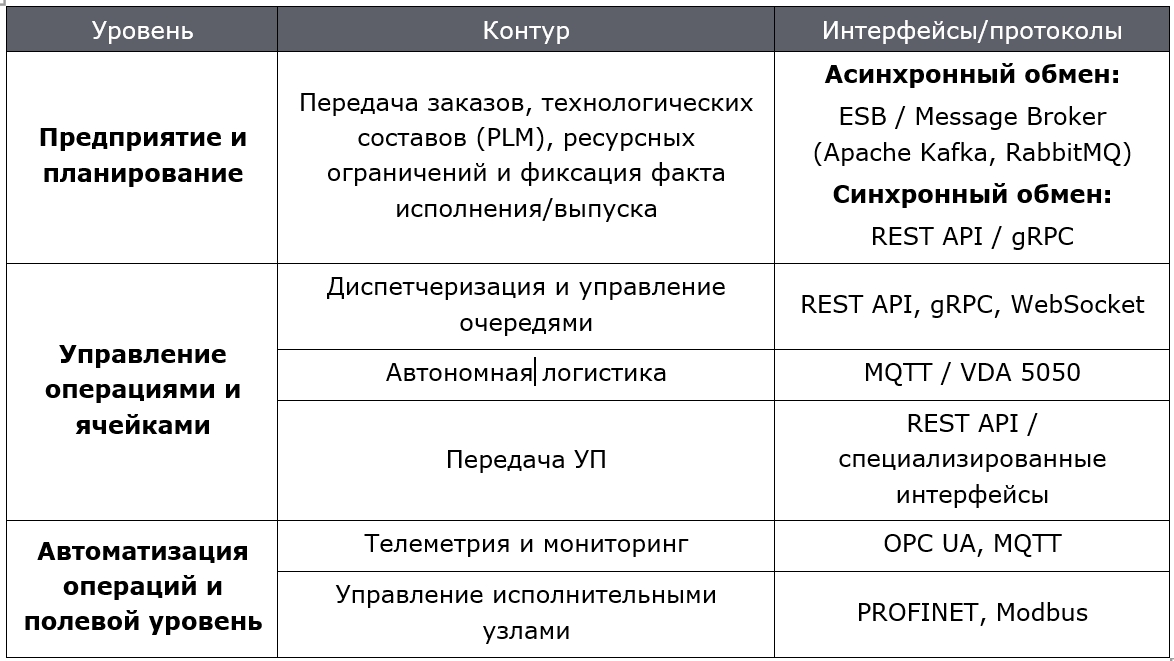
Обмен данными организуется преимущественно между смежными уровнями управления по следующим ключевым контурам (Таблица 3).
Комментарий
Используя СПМ в предложенном на рисунке 1 контуре, количество интеграционных потоков между взаимосвязанными системами кратно сокращается. При этом, обладая развитыми и развиваемыми возможностями подключения (как минимум Kafka, RabbitMQ / REST API), СПМ успешно встраивается в действующий интеграционный ландшафт производственных систем.
План перехода
Подготовка предприятия
Помимо подготовки комплекса ИТ-продуктов и организации интеграционных потоков между ними, перед производственным предприятием стоят еще как минимум две глобальные задачи для подготовки к внедрению автономизированных систем.
Изменения в производственных и организационных процессах
Каждое внедрение сопровождается следующим типовым (но не ограниченным ими) набором сложностей, которые и в случае внедрения темного цеха предприятиям необходимо пройти:
- ревизия и очистка дублей в мастер-данных;
- преобразование традиционных техпроцессов, к техпроцессам, учитывающим модель планирования и исполнения темного цеха (последовательность, детализация и времена операций, критически важные вспомогательные времена, перемещения, буферные времена разных назначений, пролеживание, временные матрицы переналадок/переходов/перемещений, и др.);
- ликвидация ручного учета запасов на складах, внедрение адресного учета;
- отказ от месячных планов в пользу скользящих планов запуска, сокращение времени реакции Производственной Системы в целом на изменения;
- и многое др.
Гибкая связка Систем Управления и Исполнения
Разрывы между планами и фактом исполнения (Система Управления и Система Исполнения), свойственные людям, останутся и в настоящей автономизированной системе. Изменится порядок цифр: для хорошей «человеческой» системы разрыв составляет дни и часы, для машин это будут минуты и секунды. Точный до секунды математически верный план по времени и количеству никогда не совпадет с фактом (с точностью до времени реакции автоматов). Аналогично и с автономными процессами, особенно если речь идет не об одном автомате, а о сети автономных объектов.
Отсюда следует нетривиальная задача обеспечения гибкости взаимодействия между Системами Управления и Исполнения, решение которой лежит в направлении традиционного управления (расчет, перерасчет) буферных времен, в различных разрезах (до/после операции/наладки; до/после ОЦ/Линии, до/после перемещения и т.п.). Описание этого пока оставлено за рамками настоящего текста.
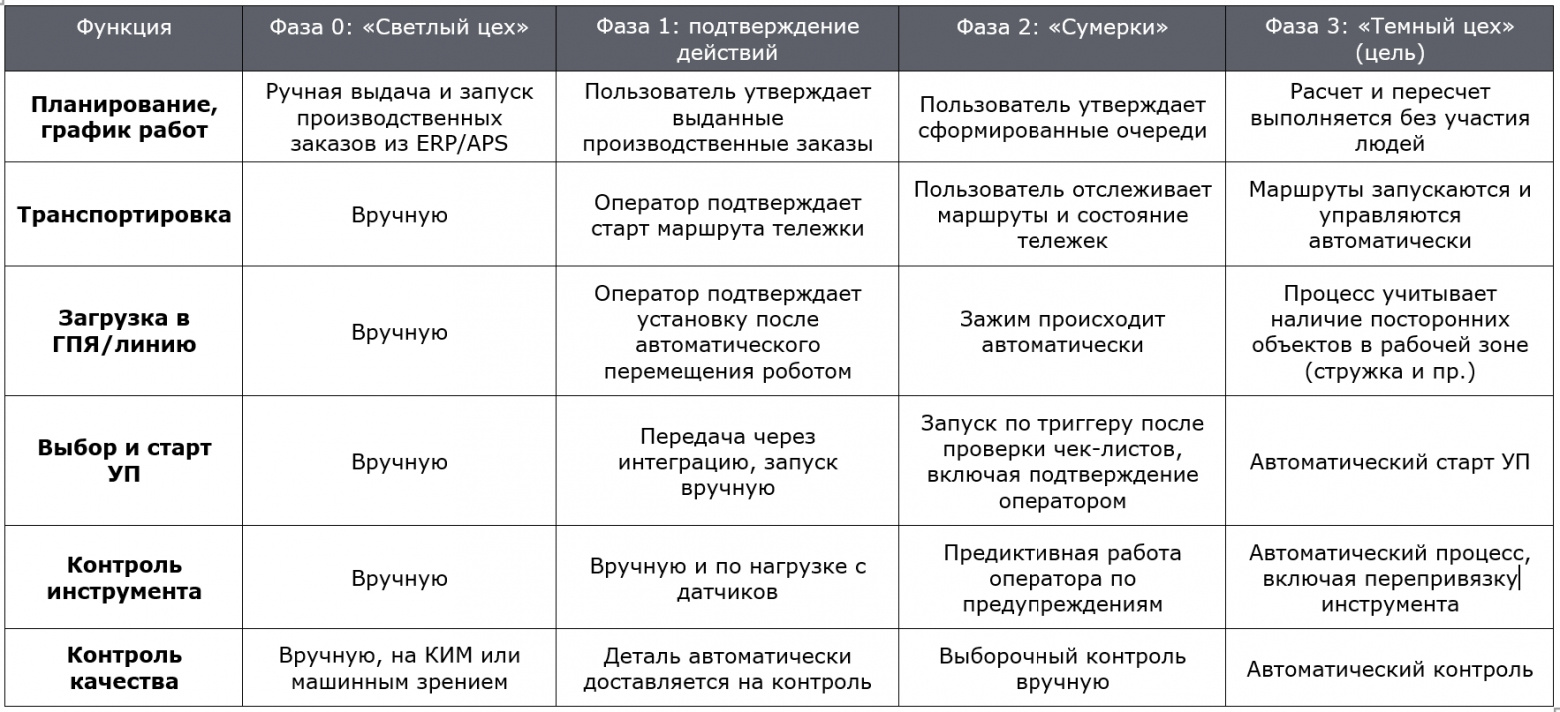
Фазы перехода от ручного к автономизированному исполнению (темный цех)
Единственный путь к успеху, как и десятки лет назад, на заре мировой производственной ERP-зации – построение:
1) сначала оптимальных,
2) затем (или сразу) автоматизированных,
3) и в заключение — автономизированных (через ручное управление) процессов планирования и исполнения производством.
С началом в процессах: Управление и балансировка спроса; Управление Технологией.
Далее, одновременный или поэтапный переход на использование автоматов. План перехода представлен в таблице 4.
И в результате..
Источник: https://habr.com/ru/articles/1096188/
