Рассказ о внедрении российской АСУ ТП на базе «Овен» на две вакуумные печи: управление только нагревателями для отработки термопрофилей, откачное оборудование не автоматизировали. Приведены этапы работ, сроки и решения по регулятору, термопарам и сбору данных.
- Работы от постановки задачи до реализации заняли 3 месяца, модернизировали 2 вакуумные печи.
- На первой печи АСУ ТП поставили вместо штатного вакуумметра, выбрав наиболее плохо работающую установку.
- Автоматизацию управления откачным оборудованием не делали, сосредоточились на нагревателях и термопрофилях.
- Первый релейный вариант оказался слишком грубым, поэтому задействовали штатный ЦАП и заменили ручной регулятор многооборотным резистором.
- От ПИД-алгоритма отказались, вместо него сделали таблицу напряжений ЦАП по диапазонам температур и выбор основной термопары.
- Отладка заняла месяц, вторую печь модернизировали за 7 рабочих дней; обе АСУ ТП включены в изолированную локальную сеть.
- АСУ ТП
- ЦАП
- ПИД-алгоритм
- термопара
- вакуумметр
Кому полезно: Инженерам АСУ ТП, занимающимся модернизацией вакуумных печей
- Статья Модуль ввода — вывода Modbus RTU FX3-24MR-6AD-2DA АЦП и ЦАП
- Статья Правильный выбор: термометр сопротивления или термопара
- Статья Что такое термопара и как она работает
Первоисточник: habr.com
Выжимка составлена редакцией сайта с помощью ИИ по тексту статьи.
Только что закончили достаточно длительную работу (заняла в целом от постановки задачи до реализации 3 месяца) установки российской системы АСУТП типа «Овен» на 2 наши вакуумных печи.
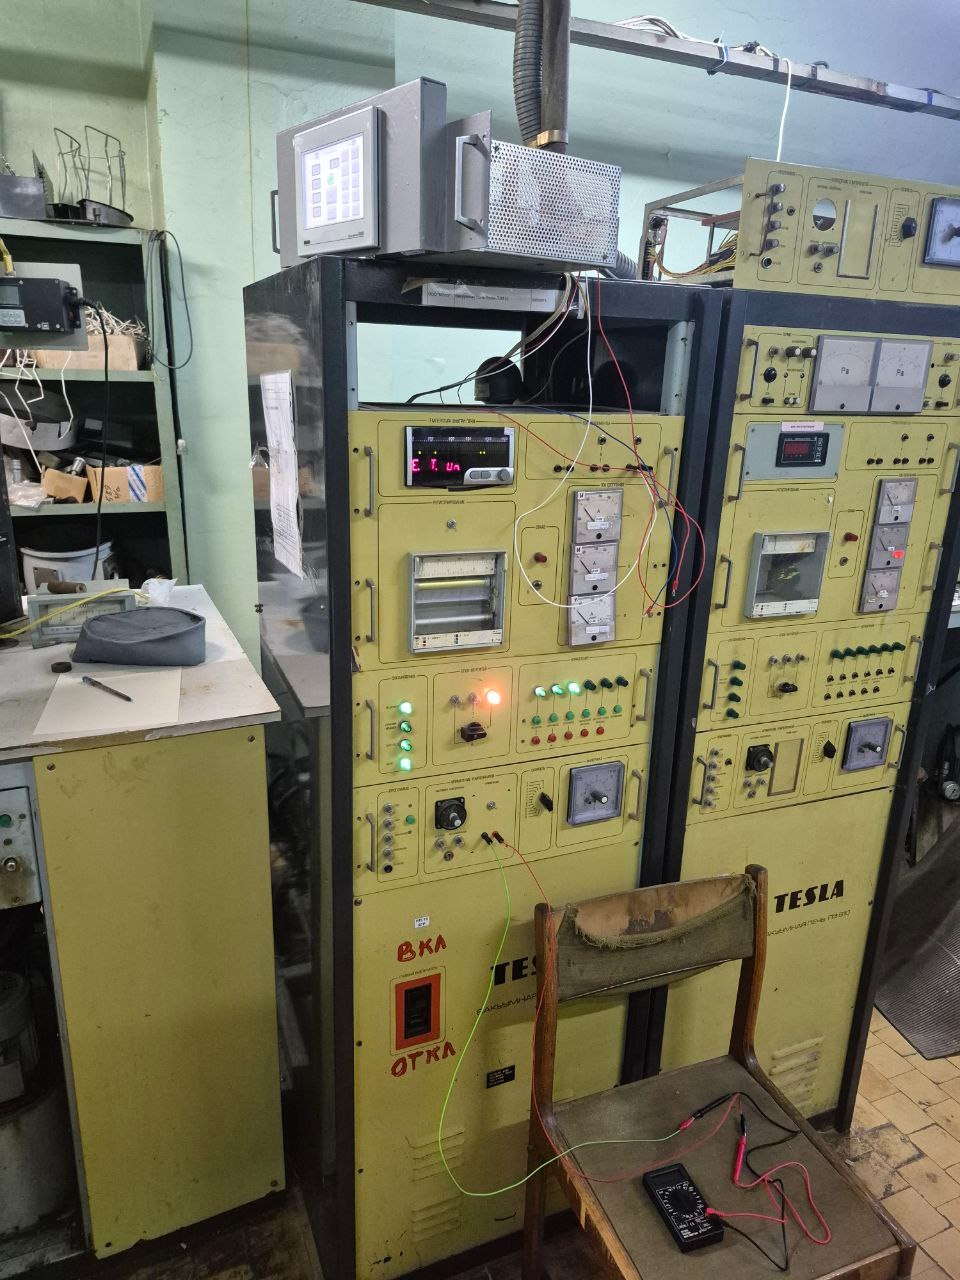
На первую печь мы установили АСУ ТП вместо штатного вакуумметра (всё равно он давно заменён нами на прибор собственной разработки на фото его тоже видно в левом верхнем углу). Для модернизации специально была выбрана наиболее плохо работающая из двух условно-исправных установка. Поскольку в тот момент было непонятно, как наш «Овен» можно соединить с схемой управления печью, то выбрали именно такой не очень дизайнерский вариант установки пользовательского интерфейса.
Глаза боятся, а руки делают. Пока наш специалист по АСУТП ждал поставки, потом собирал «Овен»-ы воедино, затем программировал их, мы провели средний ремонт самой установки, ликвидировав её старческие вакуумные болезни.
Изначально решено было сделать бюджетное решение, не автоматизируя сам процесс управления откачным оборудованием (поскольку такая автоматизация не особо экономит что-то), сосредоточившись лишь на управлении нагревателями печи для создания нужных термо-профилей, которые оператор должен задавать для АСУТП в виде отрезков времени и величин температуры, которые наша система должна в это время поддерживать.
Первый вариант реализовали по чисто релейному принципу. Наш компьютер просто прерывал аналоговый сигнал от резистора регулировки уровня тока нагревателей печи. Испытания показали, что это слишком грубый механизм, поэтому в окончательной версии для управления блоком нагревателей задействовали штатный ЦАП, который, фактически, выступил в роли того упомянутого ручного регулятора. При этом сам ручной регулятор, как уже от старости работающий плохо, тоже заменили многооборотным современным резистором.
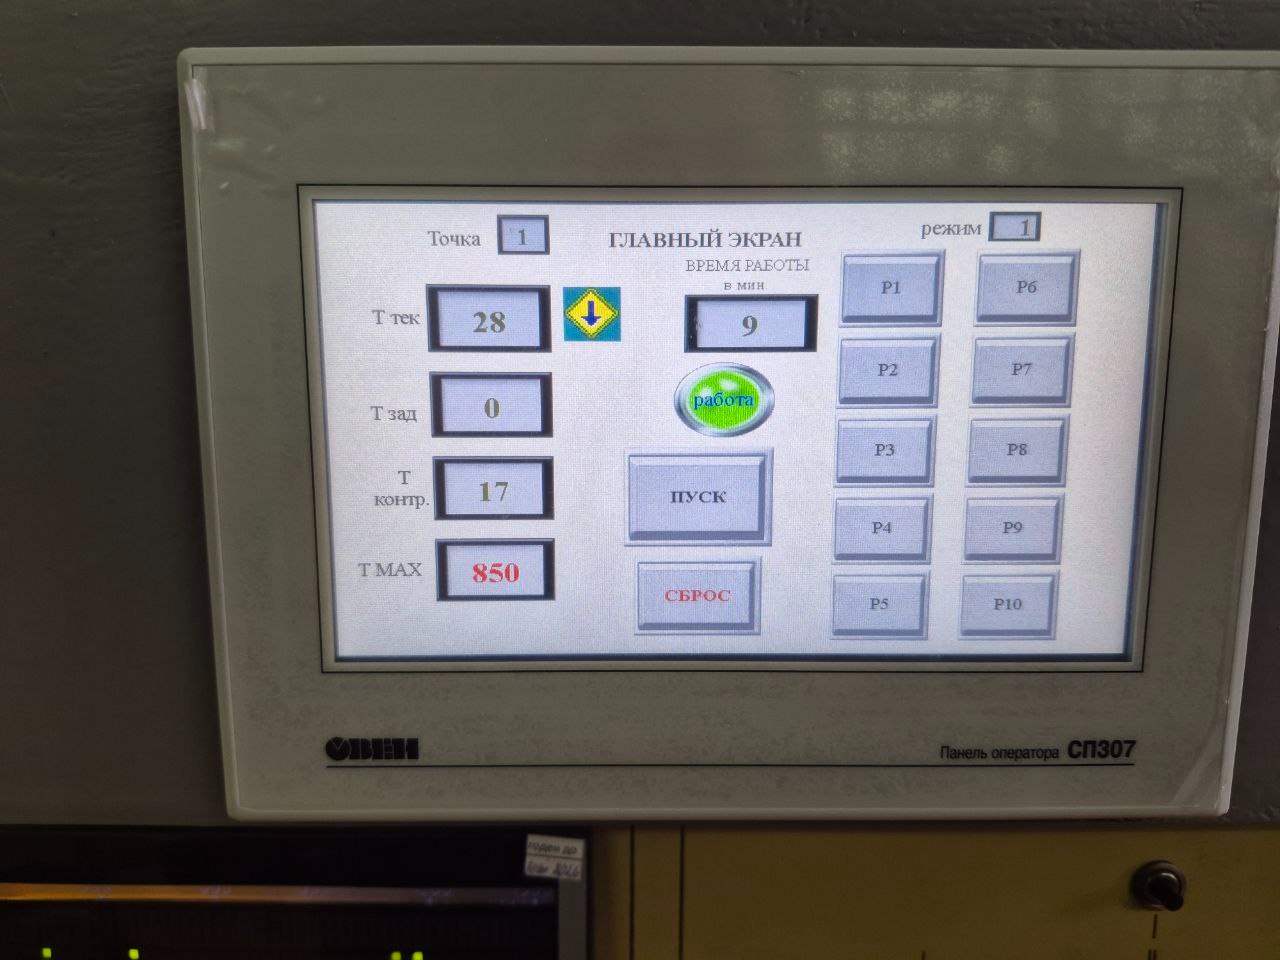
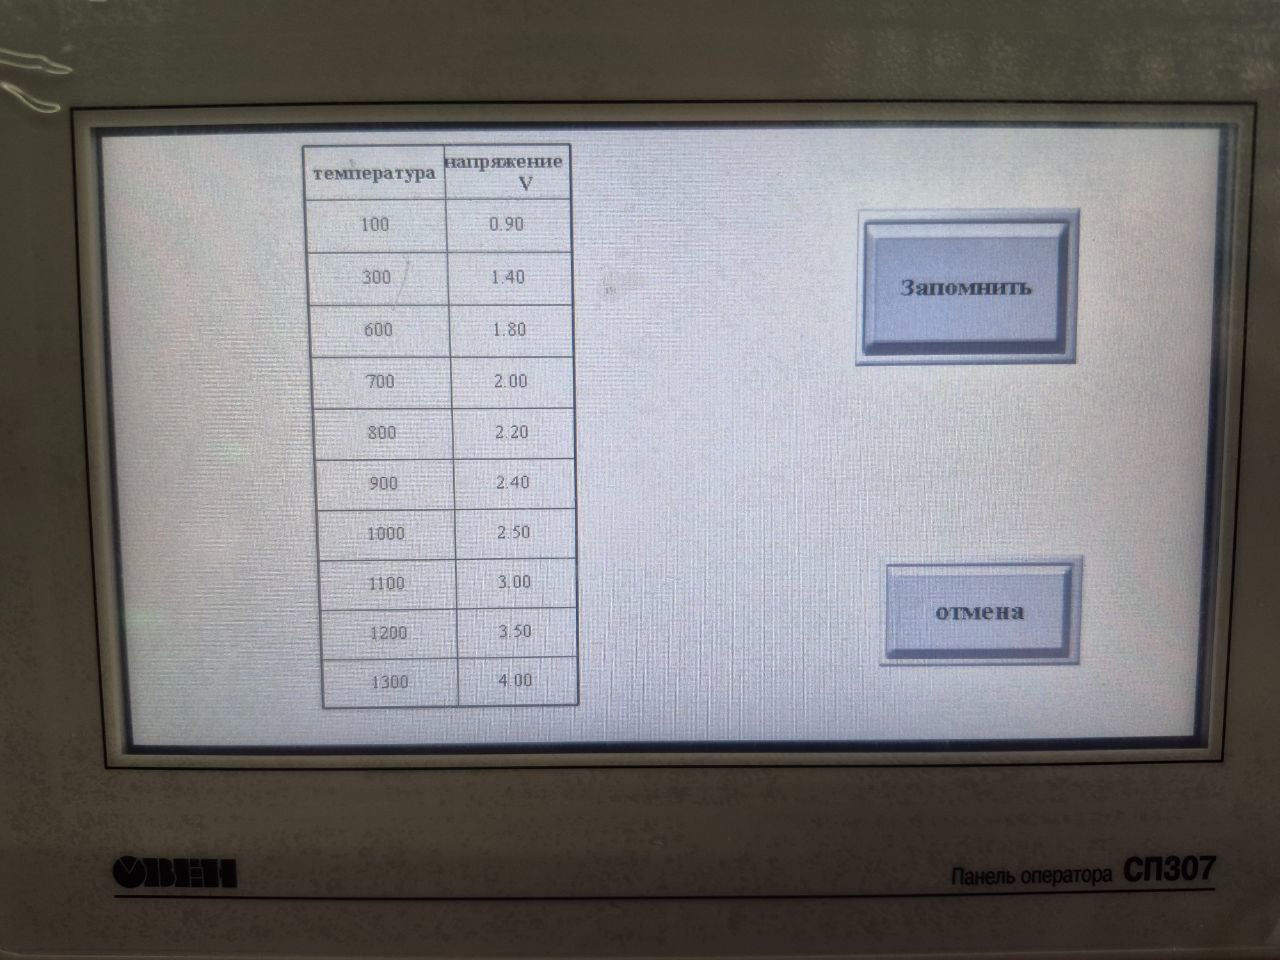
Для упрощения отказались от ПИД-алгоритма, а вместо него создали дополнительную таблицу величин напряжения, подаваемого от ЦАП на регулятор, в зависимости от диапазона температур в печи. Ввели возможность выбора одной из двух имеющихся в печи термопар (верхней или нижней), как основной для регулятора (вторая термопара при этом является контрольной).
Отладка всей системы заняла месяц неспешной работы, проводимой тогда, когда нет никаких других работ по обслуживанию оборудования, а я, как идеолог этой темы, не занят административкой или бизнесом.
Следующую вакуумную печь модернизировали за 7 рабочих дней.
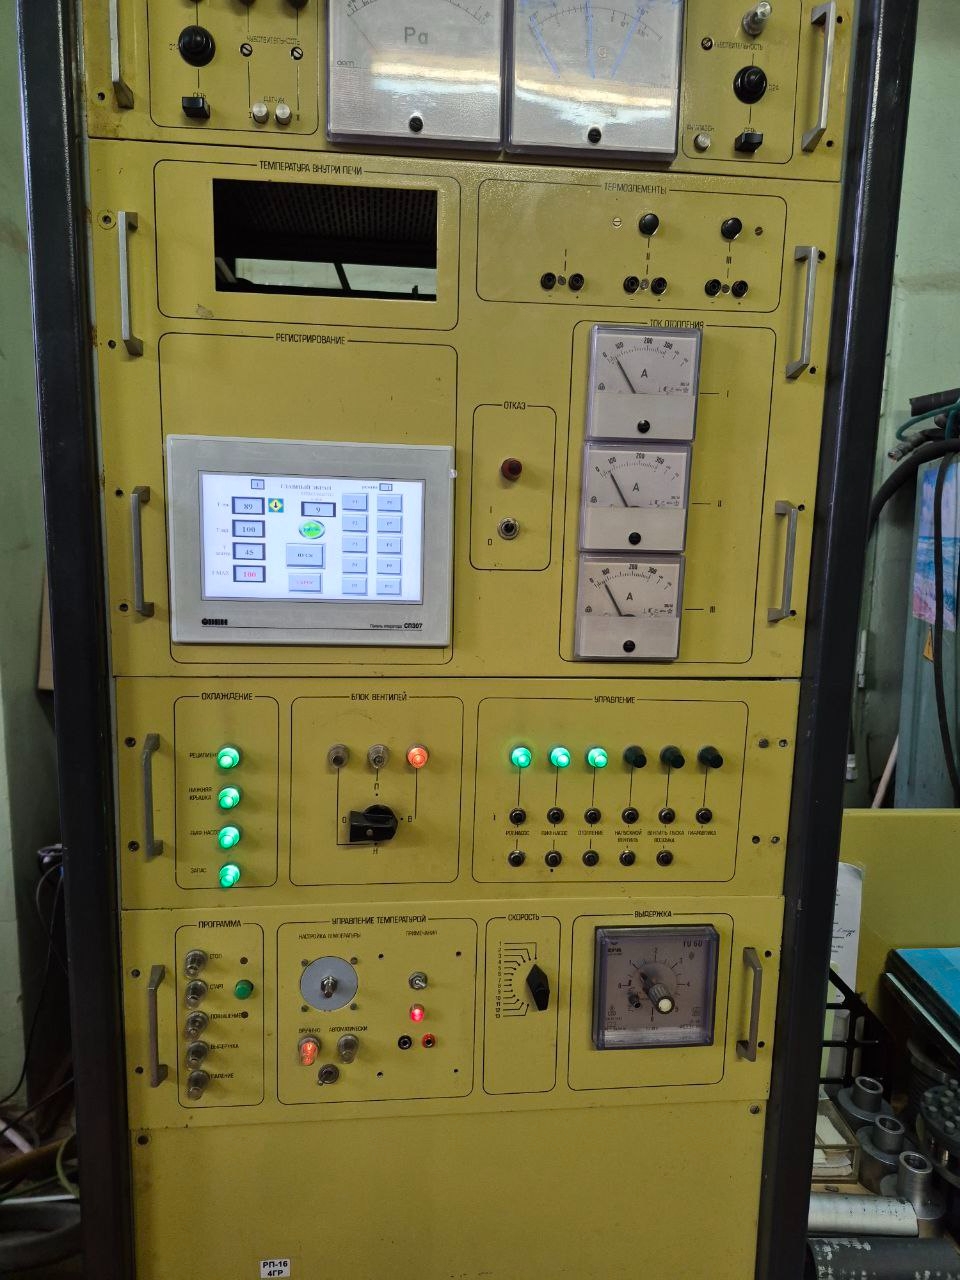
Правда, при её опытной эксплуатации теперь выяснилось, что печь тоже имеет старческие болезни, которые пока не очевидно, как лечить.
Следует ещё добавить, что обе АСУТП сейчас включены в нашу изолированную локальную сеть, через которую скидывают на сервер в режиме реального времени все температурные кривые, сохраняющие историю проведённых технологических процессов. За этим следит разработанная нами и совершенствующаяся постоянно специальная программа, являющаяся верхней частью общей АСУ ТП нашего производства.
Источник: https://habr.com/ru/articles/1007140/
Источник: статья в сообществе ВКонтакте
