Статья описывает разработку автоматизированной системы управления сменой режущего инструмента на базе ПЛК, использующей измерение мощности приводных электродвигателей. Из неё можно узнать состав системы, принцип работы и особенности передачи данных.
- Для прогнозирования состояния режущего инструмента выбран метод измерения мощности приводных электродвигателей.
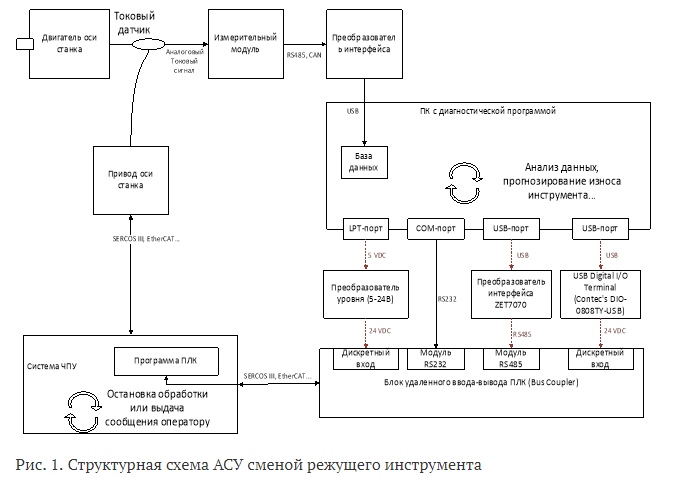
- В структурную схему АСУ входят токарный станок с револьверной головкой, система ЧПУ, токовые датчики, измерительный модуль, преобразователь интерфейса, ПК с программным компонентом и ПЛК.
- Данные от датчиков тока передаются через измерительный модуль по интерфейсу RS-485 с использованием протокола Modbus.
- На ПК сервер данных автоматически определяет устройства, запоминает измерительный канал и считывает данные для анализа состояния инструмента.
- В программном компоненте доступны меню «База данных», отображение графиков текущих измерений и выбор эталонных значений токовых сигналов.
- Сигнал на смену инструмента передаётся с ПК на ПЛК через протокол Modbus и интерфейс RS232, но остановка обработки происходит только после окончания технологического перехода.
- ПЛК
- ЧПУ
- RS-485
- Modbus
- RS232
- токовые датчики
- измерительный модуль
- преобразователь интерфейса
Кому полезно: Инженерам АСУ ТП, занимающимся автоматизацией механообработки и диагностикой инструмента.
- Статья RCM-1 Измерительный модуль
- Библиотека Кошкин Аппаратные системы ЧПУ
- Статья Функции ПЛК: управление дискретными входами и выходами ЧПУ-контроллера
Выжимка составлена редакцией сайта с помощью ИИ по тексту статьи.
Стремление к минимизации появления брака на производстве приводит к необходимости прогнозирования состояния режущего инструмента. Информация о состоянии инструмента дает возможность управлять процессами резания, повышая надежность процесса обработки и предотвращая выход инструмента из строя. Помимо этого, необходимо непрерывно осуществлять контроль над процессом обработки, так как поломка инструмента, произошедшая во время технологической операции, может привести к неисправимому браку или внеплановым затратам на его исправление. Повышение работоспособности режущего инструмента является важнейшим резервом интенсификации процесса резания и роста эффективности механообрабатывающего производства. Режущий инструмент является особым объектом механической обработки, от которого в первую очередь зависит работоспособность технологической системы в целом. В ходе анализа методов измерения износа было принято решение использовать метод измерения мощности приводных электродвигателей, т. к. данный метод прост в реализации и требует конструктивных изменений в главные узлы станка, так же данный метод имеет не высокую стоимость реализации. В состав структурной схемы автоматизированной системы управления (АСУ) сменой инструмента будут входят следующие элементы: Токарный станок с револьверной головкой; Система ЧПУ; Токовые датчики, установленные в двигателе станка; Измерительный модуль; Преобразователь интерфейса; Персональный компьютер, с программным компонентом; Программируемый логический контроллер. Принцип работы разработанной системы управления состоит в следующем. Датчик тока подключается к измерительному модулю, который обрабатывает сигнал и передаёт данные в цифровом виде по интерфейсу RS-485. Подключение измерительного модуля к персональному компьютеру производится через преобразователь (RS-485 ↔ USB). Первичный преобразователь (датчик с токовым выходом) преобразовывает физические величины в электрический сигнал, измерительный модуль — оцифровывает этот сигнал и выдаёт значения измеряемой величины в цифровом виде. Результаты измерений передаются по интерфейсу RS-485, используя протокол Modbus. На компьютере сервер данных автоматически определяет устройства, подключенные по интерфейсу RS-485. После чего ПК запоминает измерительный канал, откуда поступают данные и считывает их. Далее данные поступают в базу данных программного компонента на ПК, где в дальнейшем происходит анализ данных и определяется состояние режущего инструмента. В программном компоненте имеется меню «База данных», в котором можно осуществлять редактирование и просмотр данных содержащихся в Базе данных, то есть можно вывести на экран список инструментов и список обрабатываемых деталей, так же можно вывести график измерений силы тока во время обработки для каждого инструмента, содержащегося в БД. На главной форме в непрерывном режиме идет отображение графиков текущих измерений по нескольким каналам(осям) для выбранного инструмента и детали. Оператор может самостоятельно выбрать эталонное значение токовых сигналов для определенного инструмента, которое будет использоваться программой для сравнения с текущими показателями. Результатом будет сообщение на программируемый логический контроллер о необходимости смены инструмента. Передача данных между компьютером и ПЛК осуществляется через проток Modbus интерфейс RS232, соединяясь через COM порт. Основным моментом является то, что сигнал на смену инструмента, передаваемый с ПК, не может остановить процесс обработки. Остановка движения режущего инструмента, не закончившего технологический переход, может привести к непоправимому браку. Программирование ПЛК, используемого в данной системе, подразумевает запуск механизма смены режущего инструмента только после окончания технологического перехода.
Литература: 1. Григорьев С. Н., Синопальников В. А., Надежность и диагностика технологических систем 2. Мартинова Л. И., Григорьев А. С., Соколов С. В. «Диагностика и прогноз износа режущего инструмента в процессе обработки на станках с ЧПУ» Автоматизация в промышленности № 5, М. 2010 г 3. Рубинштейн С. А., Левант Г. В., Орнис И. М., Тарасевич Ю. С., Основы учения о резании металлов и режущий инструмент
Источник: https://moluch.ru/archive/210/51401/
